
바브 피팅에서 튜브가 왜 빠질까요? PVC 튜브 내압·파열압·인발력
튜브 이탈 시에는 바브와 튜브의 치수 맞물림, 조립 상태, 운전 압력과 외부 인장을 확인합니다. 튜브가 온전해도 연결 유지가 보장되지는 않으며, 초기 인발력도 온도나 매질 노출 후 같다고 단정할 수 없습니다. IVD 조립체의 사용 범위는 연결 내압, 튜브 파열압과 인발력을 각각 검증한 뒤 정해야 합니다.
대상은 내경×외경 약 1.6×3.2 mm와 3.2×6.4 mm의 PVC 튜브입니다. 표의 평균값은 지정 시료와 피팅의 시험 결과로, 전체 시리즈나 임의 연결의 정격 사용 압력이 아닙니다.
01바브 피팅에서 튜브가 빠지는 이유는? 치수 맞물림·압력 피크·외부 인장
바브 연결은 튜브가 바브 외면에서 변형되고 접촉하는 힘으로 유지됩니다. 내경, 벽 두께, 경도와 바브 형상이 맞물림을 결정하며 얕은 삽입, 단부 손상이나 측면 인장도 영향을 줍니다. 조립 직후, 펌프·밸브 전환 시 또는 유지보수 후 중 언제 빠지는지 먼저 구분합니다.
| 이탈·풀림 시점 | 우선 확인 사항 | 후속 검증 |
|---|---|---|
| 조립 후 쉽게 당겨 풀림 | 실제 내경·바브 치수, 경도, 삽입 깊이와 단부 상태 | 최종 조립체의 인발력과 밀봉 시험 |
| 펌프 기동·정지 또는 밸브 전환 시 이탈 | 압력 피크, 막힘과 보조 고정 | 조립체 수압 유지 및 실제 압력 사이클 |
| 접액 또는 가열 후 연결 변화 | 매질, 온도, 튜브 치수·경도 변화 | 노출 후 내압·밀봉·인발력 |
| 유지보수나 이동 후 풀림 | 굽힘, 여유 길이, 지지점과 외부 인장 | 실제 배관과 유지보수 하중 재현 |
클램프 추가가 모든 바브 연결의 공통 해법은 아닙니다. 튜브, 피팅과 공간에 맞게 보조 고정을 검토하고 최종 구성으로 다시 검증해야 합니다. 연결 유지 압력, 튜브 파열압과 축방향 인발력을 구분하면 하나의 압력값으로 모든 이탈을 설명하는 오류를 피할 수 있습니다.
02PVC 튜브의 사용 압력·유지 압력·파열압·인발력은 어떻게 다른가요?
| 지표 | 측정·정의 대상 | 확인할 내용 |
|---|---|---|
| 연결 내압·유지 압력 결과 | 지정 튜브·피팅 조합, MPa 등 압력 단위 | 규정 압력과 시간에서 이탈 또는 정의한 고장 발생 여부 |
| 튜브 파열압 | 튜브 벽이 파손될 때의 압력 | 시험 조건에서 해당 시료가 파손되는 시점 |
| 피팅 인발력 | 튜브를 피팅에서 분리하는 축방향 힘, N | 지정 조립체가 축방향 인장에 견디는 능력 |
| 정격 사용 압력 | 매질·온도·사용 조건이 정해진 제품 또는 조립체 | 사양과 검증으로 뒷받침되는 설계 허용 범위 |
바브 연결에서는 내압, 튜브 변형과 피팅 맞물림이 함께 작용합니다. 연결이 먼저 빠지면 튜브는 파열 조건에 도달하지 못할 수 있습니다. 파열 측정을 위해 연결을 추가 고정했다면 무고정 조립체와도 다릅니다. 결과와 함께 고장 위치 및 설치 방법을 확인해야 합니다.
설계에는 펌프 기동·정지, 밸브 전환과 막힘의 압력 피크를 고려해야 합니다. 한 번의 상온 평균값은 온도, 세척액 접촉, 압력 반복과 배치 편차 검증을 대신하지 못하며 임의 계수로 나눈 값도 정격이 아닙니다.
03PVC 튜브 내압·파열압은 어떻게 측정하나요? 바브 연결 고정의 차이
상온·상습에서 수동 수압기로 압력을 단계적으로 높였습니다. 규격당 5개, 길이 약 300 mm를 계획했고 내경 1.6 mm는 BA-16F-PP-N, 내경 3.2 mm는 BA-32F-PP-N에 연결했습니다. 핵심 차이는 연결부 보조 고정 허용 여부입니다.
| 시험 | 연결 처리와 기록 |
|---|---|
| 튜브·피팅 연결 내압 | 바브 연결에 보조 체결 없이 60초 초과 이탈하지 않고 유지되는 압력 기록 |
| 튜브 파열 | 연결 선이탈 방지를 위한 보조 고정 허용, 가압을 계속하여 튜브 파열압 기록 |
| 시료 기록 | 개별값과 평균을 함께 보관. 일부 규격은 유효 파열 측정이 5회 미만이므로 계획 시료 수를 모든 시험의 유효 수로 간주하지 않음 |
연결 유지와 튜브 벽 강도를 분리한 방법입니다. 높은 파열압만 인용하고 보조 고정을 생략하면 무고정 바브도 같은 압력을 버틴다고 오해할 수 있습니다. 납품할 최종 조립 형태를 검증해야 합니다.
04PVC 튜브는 어느 압력까지 견디나요? 두 관경의 수압 시험 결과
표는 상온 수압 평균값입니다. 치수는 내경×외경 mm, 압력은 MPa입니다. E36과 M36은 각각 FOREACH 65A, 55A 튜브이고 TYGON ND-100-65는 지정 상용 대조품입니다. 다른 제품이나 가격대 전체로 비교를 확장하지 않습니다.
| 튜브 | 내경×외경 | 60초 이탈 없이 유지한 평균 압력 | 튜브 평균 파열압 |
|---|---|---|---|
| TYGON ND-100-65 | 1.6×3.2 | 0.70 MPa | 1.50 MPa |
| M3602002/55A | 1.6×3.2 | 0.86 MPa | 1.88 MPa |
| E3602002/65A | 1.6×3.2 | 1.61 MPa | 2.76 MPa |
| TYGON ND-100-65 | 3.2×6.4 | 0.76 MPa | 1.46 MPa |
| M3602007/55A | 3.2×6.4 | 1.20 MPa | 2.22 MPa |
| E3602007/65A | 3.2×6.4 | 1.48 MPa | 2.62 MPa |
3.2×6.4 mm E3602007의 연결 유지 평균은 1.48 MPa, 파열 평균은 2.62 MPa입니다. 고정 방식이 다르므로 후자를 무고정 연결의 능력으로 볼 수 없습니다. 내압 문의에는 치수, 피팅, 조립, 온도와 매질을 함께 제시해야 합니다.
차이를 전부 경도로 설명할 수 없습니다. 배합, 실측 치수와 바브 맞물림도 작용합니다. 새 형상이나 치수라면 공칭 내경이 같아도 연결을 재확인해야 합니다.
05PVC 튜브 노화가 피팅 인발력에 영향을 줄까요? 70°C·42일 시험
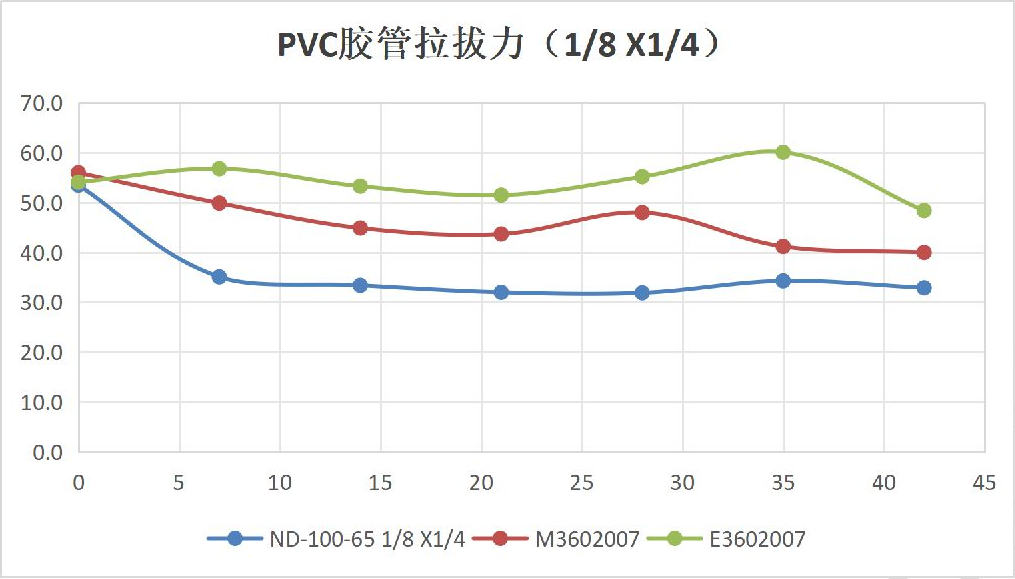
인발 시험은 소구경에 SB-U28-16-PP-N, 대구경에 SB-U28-32-PP-N을 사용했습니다. 초기 측정 후 튜브를 70°C 항온기에 넣고 매주 꺼내 피팅에 조립한 뒤 인장 시험기로 측정하여 42일까지 기록했습니다. 보조 체결은 사용하지 않았습니다.
이 결과는 열 노화 후 새로 조립한 튜브의 성능입니다. 계속 조립된 연결이 세척액과 압력을 함께 받으며 노화된 결과가 아닙니다. 장비 압력과 수명은 별도 검증이 필요하며 70°C·42일만으로 일 년 가동 수명을 입증할 수 없습니다.
| 튜브 / 내경×외경 mm | 초기 평균 | 42일 평균 | 초기 대비 감소 |
|---|---|---|---|
| TYGON ND-100-65/1.6×3.2 | 21.4 N | 16.0 N | 약 25.2% |
| M3602002/1.6×3.2 | 27.2 N | 24.8 N | 약 8.8% |
| E3602002/1.6×3.2 | 38.1 N | 34.6 N | 약 9.2% |
| TYGON ND-100-65/3.2×6.4 | 53.5 N | 32.9 N | 약 38.5% |
| M3602007/3.2×6.4 | 56.0 N | 40.0 N | 약 28.6% |
| E3602007/3.2×6.4 | 54.1 N | 48.4 N | 약 10.5% |
감소율 = (초기 평균 − 42일 평균) ÷ 초기 평균 × 100%
표의 반올림된 평균으로 계산한 기술적 비교이며 수명 감소 모델이 아닙니다.
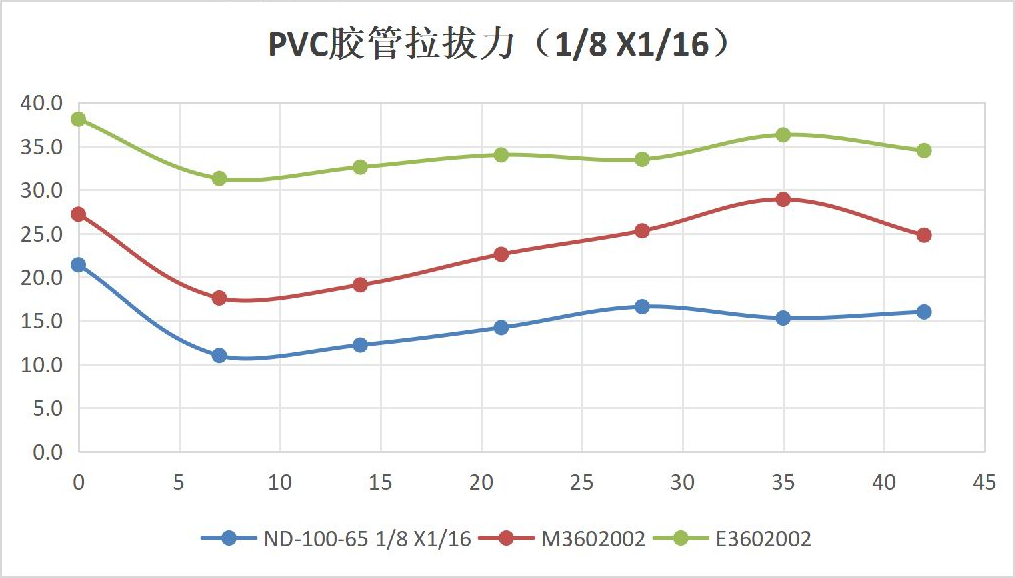
중간 측정도 중요합니다. E3602002는 7일에 31.3 N으로 42일의 34.6 N보다 낮았습니다. 소구경 대조품은 7일에 11.0 N, 42일에 16.0 N이었습니다. 초기·최종 비교만으로 중간의 낮은 값을 놓칠 수 있으므로 전체 기간, 개별 편차와 실제 하중을 고려해야 합니다.
06바브 피팅 인발력을 압력으로 환산할 수 있나요? 축방향 힘과 액체 압력
압력과 힘은 단위와 부하 방식이 다릅니다. 이상적 조건에서 F = P × A로 유효 면적의 축방향 힘을 추정할 수 있지만 실제 연결에는 튜브 팽창, 접촉 분포, 굽힘, 마찰과 조립 편차가 작용합니다. 공칭 치수를 그대로 유효 면적으로 사용할 수도 없습니다. 계산은 힘 분석용이며 조립체 수압 시험을 대체하지 않습니다.
파열 시험 통과도 인발 시험을 대체하지 않습니다. 장비 조립, 덮개 개방, 배선 이동과 소모품 교체가 낮은 압력에서도 튜브를 당길 수 있습니다. 여유 길이, 지지와 굽힘 위치를 관리해 연결부에 지속 인장 하중이 걸리지 않도록 해야 합니다.
본 수압 시험과 인발 시험은 서로 다른 바브 모델을 사용했습니다. 두 표를 한 조립체의 완전한 사양으로 합칠 수 없습니다. 최종 튜브, 피팅과 조립 요구를 같은 검증 계획에 맞춰야 합니다.
07IVD 튜브 이탈을 어떻게 예방하나요? 바브 조립체와 장비 검증
개발 단계에서 소재·연결 시료를 선별한 뒤 실제 조립체의 예상 가혹 조건을 확인합니다. 아래 순서는 소재, 맞물림, 압력과 외부 인장을 구분하고 공급업체 시료를 동일 조건으로 비교하는 데 도움이 됩니다.
- 조합 고정: 튜브 품번, 내·외경, 공차, 경도, 피팅 전체 모델, 삽입 깊이, 보조 고정과 조립 전 처리를 명시합니다.
- 압력 기록: 정상 운전, 기동·정지, 밸브 전환과 예상 막힘에서 피크 및 검증 사이클을 정합니다.
- 실제 매질·온도 반영: 세척액 농도, 최고 온도와 정지 주기로 처리한 후 밀봉, 압력 유지와 인발력을 확인합니다.
- 실제 배관 재현: 굽힘, 길이, 지지점과 유지보수 인장을 반영하고 누설·이탈·튜브 파손을 구분합니다.
- 조립체 판정: 개별 결과, 시료 수, 배치와 기준을 보관한 뒤 장비 사용 범위를 정합니다.
FOREACH PVC 튜브와 바브 피팅을 조합하여 평가할 수 있습니다. 이 시험은 지정 조합의 방법과 결과를 설명합니다. 튜브, 관경, 피팅 또는 고정이 바뀌면 최종 납품 조합으로 재검증해야 합니다. 제품 카드는 사양 확인용이며 프로젝트 조립체 검증 기록을 대신하지 않습니다.
08PVC 튜브나 바브 피팅을 바꾸면 어떤 연결 성능을 재시험하나요?
공칭 내경이 같아도 배합과 피팅에 따라 맞물림이 다릅니다. 배합, 경도, 공차, 바브 형상, 삽입 깊이나 고정을 바꾼 경우 새 최종 조합의 조립, 밀봉, 내압과 인발력을 재확인해야 합니다.
양산 도입 시 검증된 튜브, 피팅, 조립 방법과 사용 조건을 함께 판정 요구에 포함하고 개별 결과와 배치를 보관합니다. 이후 변경도 같은 조합 기준으로 평가하여 과거의 압력값 하나만 재사용하지 않아야 합니다.