
바브 피팅이란? 본체 구조, 튜브 적합성 및 품질 자료를 고려한 선정
바브 피팅은 돌출된 턱이 있는 연결부를 연질 튜브 안에 삽입하고, 튜브의 확장·탄성 복원·접촉을 이용해 연결하는 부품입니다. 영어로는 barbed fitting 또는 hose barb fitting이라고 합니다. 장비 내부의 세척액, 시약, 폐액 및 기체 유로에 사용할 수 있으며, 실제 적합성은 튜브, 유체, 압력, 온도와 연결부 검증 결과에 따라 결정됩니다.
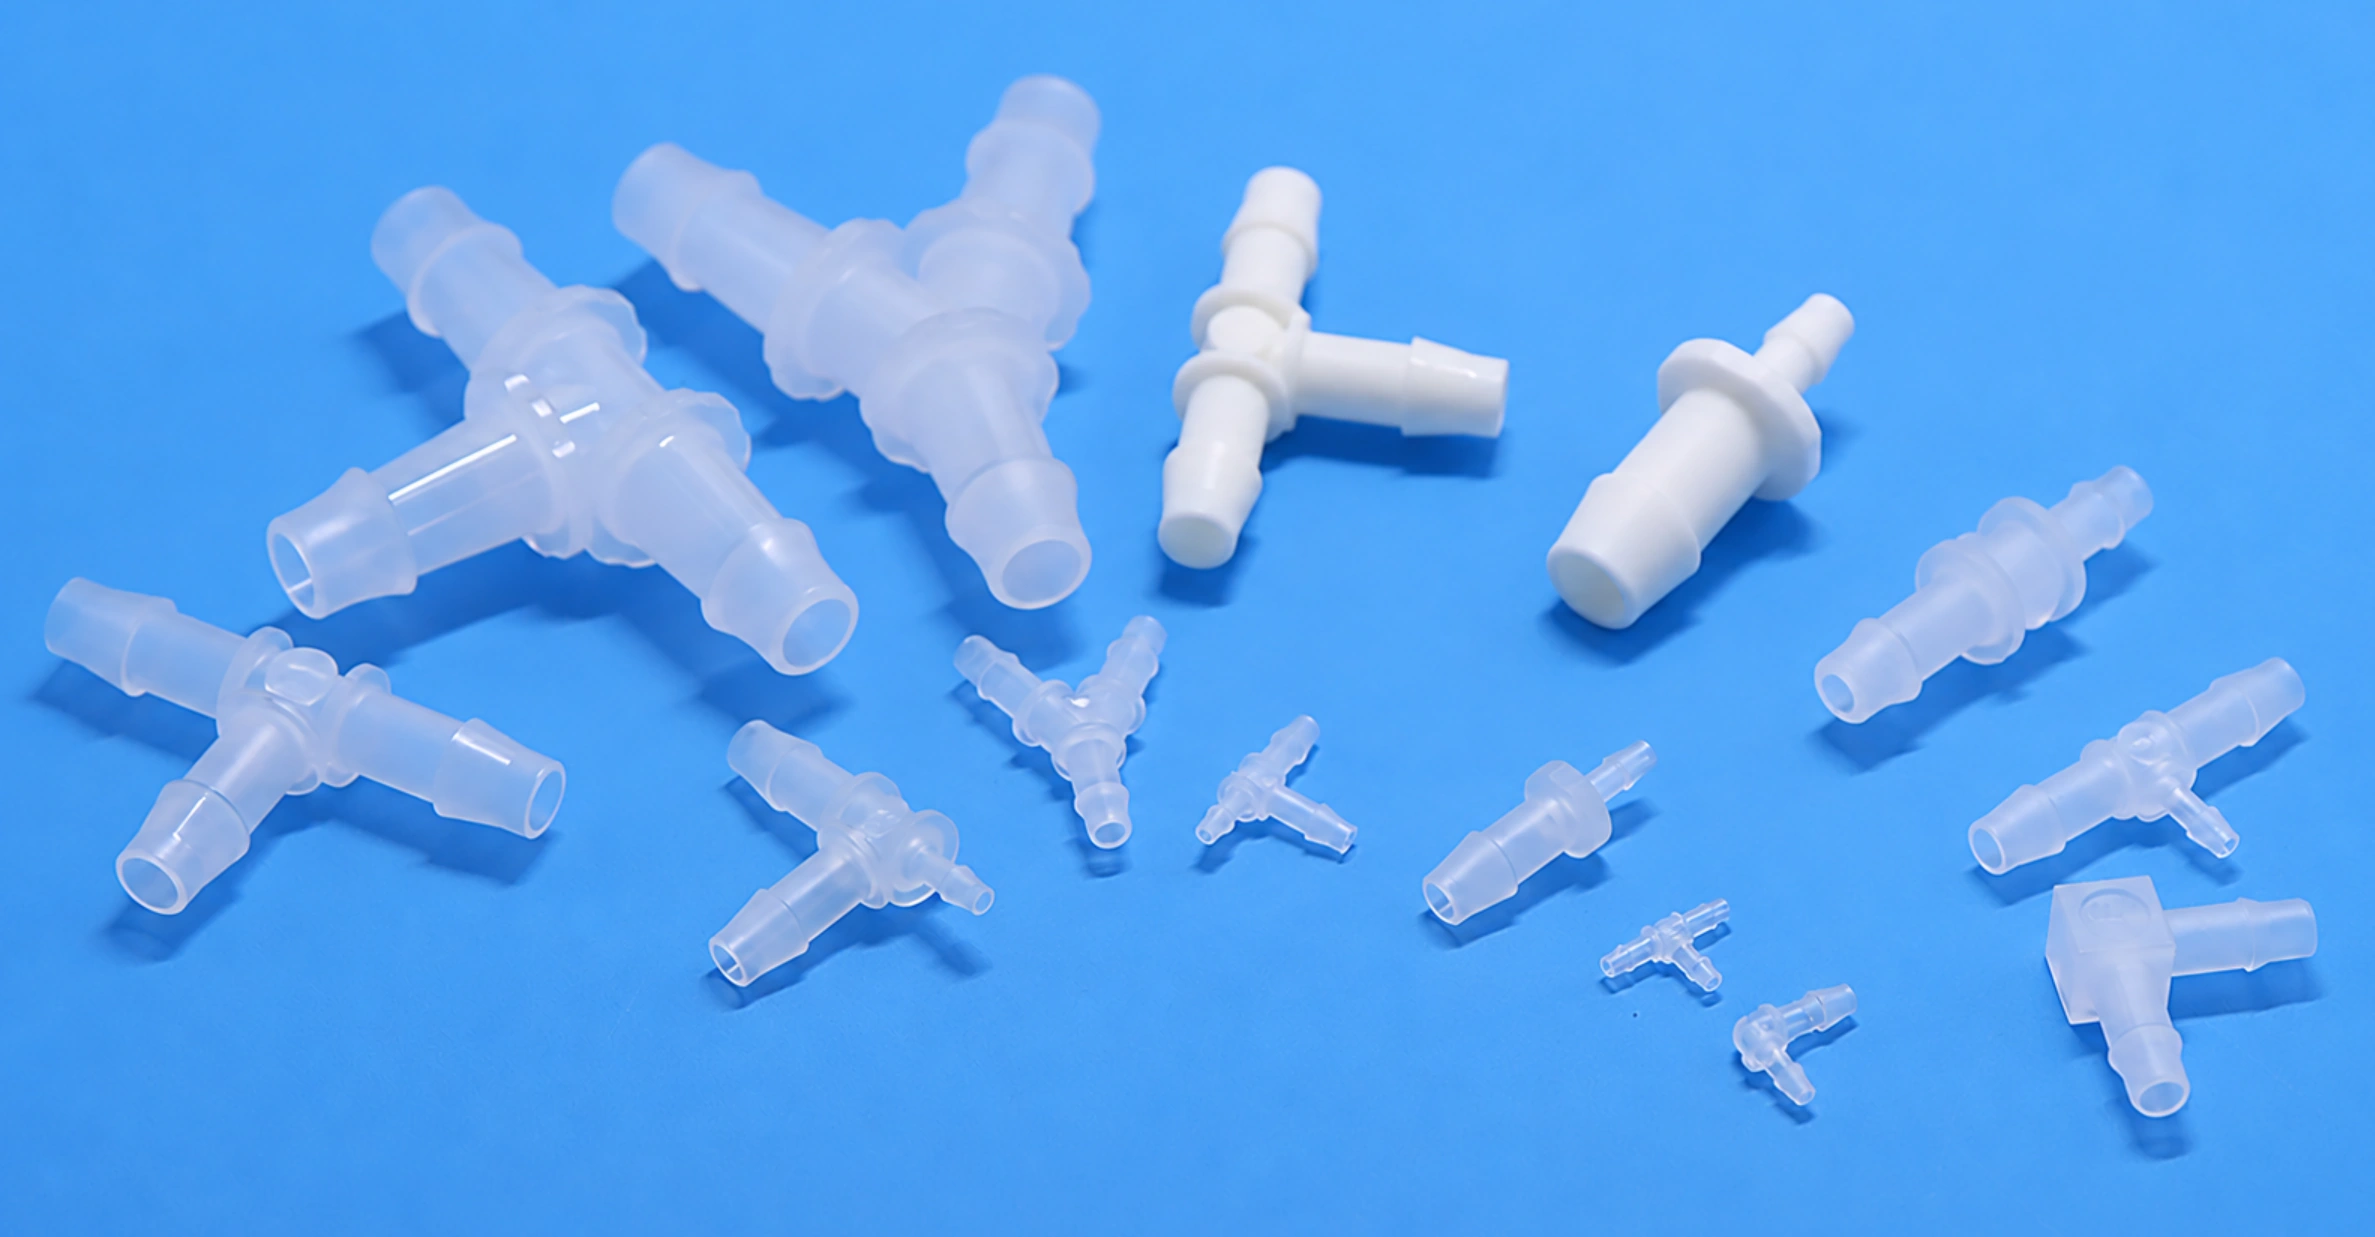
FOREACH 제품에는 BA 직선형, BL 엘보형, BT 티형, BY Y형, BX4 십자형 및 BF4 π형 다중 포트 바브 피팅이 있습니다. 주요 재질은 PP와 PA(나일론)이며 동일 내경용과 이경 연결용 구성을 제공합니다. 치수 코드 뒤의 C/F/D/V/X는 바브 형상을, 1.6·2.4·3.2 mm 등의 수치는 적합한 튜브 내경을 나타냅니다. 이 정보를 구분해서 읽어야 전체 연결 사양을 정할 수 있습니다.
장비 양산에서는 시제품의 연결 방식을 명확한 모델, 도면, 재질 문서 및 검사 요건으로 전환할 수 있는지도 중요합니다. FOREACH는 ISO 9001 및 ISO 13485 품질경영시스템 인증을 취득했으며, 선택한 바브 피팅 구성에 따라 REACH·RoHS·MSDS 관련 자료 제공을 협의할 수 있습니다. 이 글에서는 제품 구조와 각 자료의 용도를 함께 설명합니다.
01바브는 어떻게 튜브를 연결하며 밀봉과 유지는 어떻게 다른가요?
조립할 때 튜브 끝단은 바브의 진입면을 따라 확장되어 돌출 턱을 넘고, 뒤쪽 연결부를 감쌉니다. 튜브 내벽과 피팅 표면의 접촉이 밀봉을 형성하고, 바브와 튜브의 기계적 맞물림이 연결을 유지합니다. 바브는 튜브에 돌려 넣는 나사산이 아니며 튜브 벽을 뚫어서 고정하는 구조도 아닙니다.
삽입 가능성, 유지력 및 밀봉 성능을 각각 평가해야 합니다. 삽입력이 너무 크면 튜브 끝단이 손상될 수 있고, 쉽게 들어가도 헐거우면 인장이나 압력 변화로 이탈할 수 있습니다. 결과는 바브 형상과 튜브 내경, 벽 두께, 경도 및 탄성 복원 특성에 함께 영향을 받습니다.
흡입 유로에서는 공기 유입도 확인해야 합니다. 외부에 액체 방울이 보이지 않는다고 해서 부압 운전 중 공기가 유입되지 않는 것은 아닙니다. 짧게 손으로 당겨도 빠지지 않는다는 결과 역시 실제 운전 조건의 유지력 검증을 대신하지 못합니다.
02FOREACH 바브 피팅에는 어떤 본체가 있나요? 유로 배치부터 선정하세요
| 시리즈와 본체 | 연결 기능 | 주요 선정 조건 |
|---|---|---|
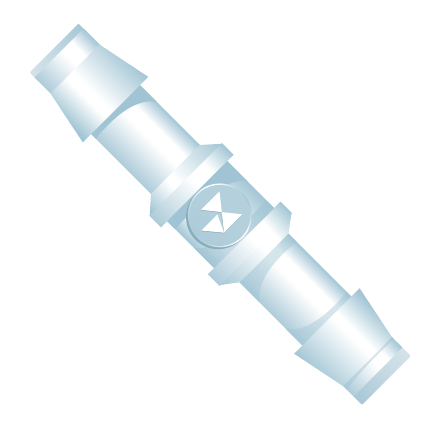
| BA 직선형 | 같거나 다른 내경의 튜브 두 개 연결 | 동일 내경 연결 또는 이경 전환, 양 끝단의 튜브 치수 개별 확인 |
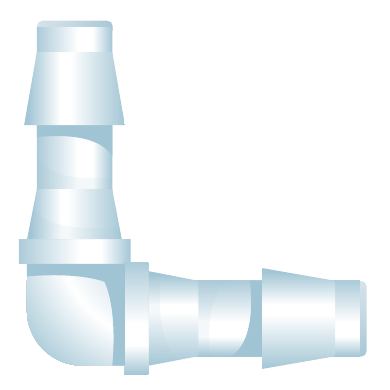
| BL 엘보형 | 좁은 공간에서 유로 방향 전환 | 엘보 치수, 출구 방향 및 튜브 굽힘 공간 |
| BT 티형 | 주 유로와 측면 분기 구성 | 세 포트의 치수와 위치를 도면의 각 분기와 대조 |
| BY Y형 | Y형 분기 또는 합류 구성 | 분기 방향과 세 튜브 치수, 실제 유동 방향에 맞춘 배치 |
| BX4 십자형 | 네 방향의 튜브 연결 | 포트 배치, 조립 공간 및 유로 식별 |
| BF4 π형 | π형 다중 포트 연결 구성 | 구조 도면으로 포트 위치와 장비 내부 공간 확인 |
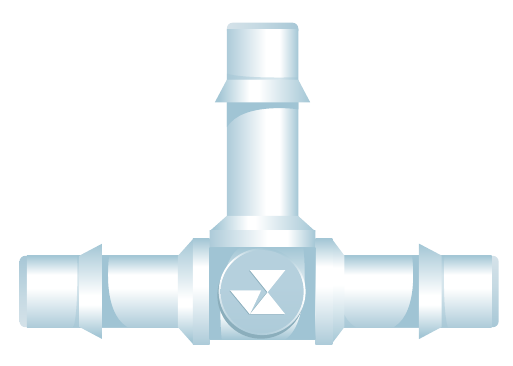
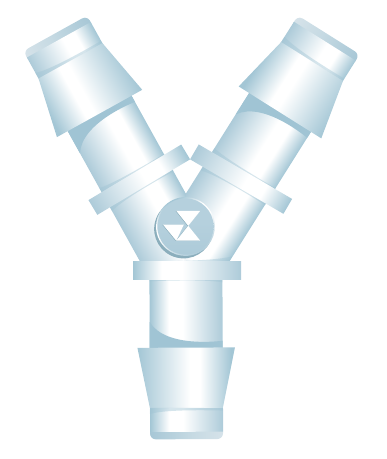
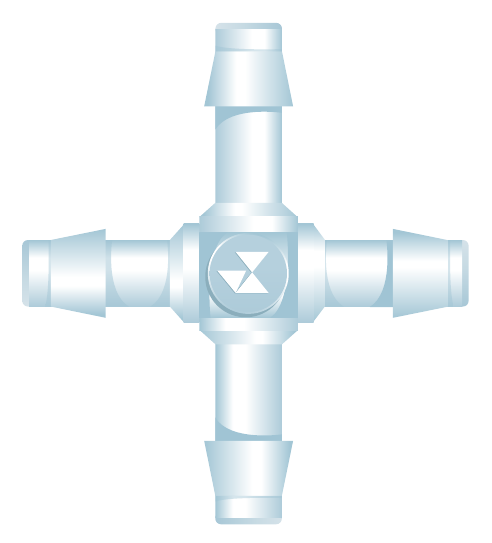
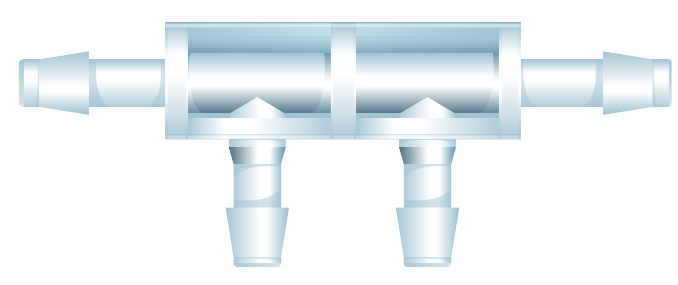
티형, Y형 및 다중 포트 본체는 관통 유로를 제공하지만 자체적으로 동일량을 분배하거나 역류를 막지는 않습니다. 각 분기의 유량은 튜브 직경, 길이, 말단 저항과 액면 높이에도 영향을 받습니다. 역류 방지나 분주량 제어가 필요하면 적합한 밸브 또는 계량 부품을 별도로 구성해야 합니다.
동일 내경용과 이경 연결용은 각 끝단에 연결하는 튜브의 내경을 뜻합니다. BA-32F-PP-N은 양쪽에 내경 3.2 mm 튜브를 연결하고, BA-24F-32F-PP-N은 내경 2.4 mm와 3.2 mm를 연결합니다. 이경 티형/Y형은 모델명의 각 위치가 어느 포트인지 도면으로 확인해야 하며, 숫자 세 개만으로 방향을 판단하면 안 됩니다.
BBL 바브 플러그는 튜브 끝단을 막는 부품이므로 관통 피팅과 구분해야 합니다. 나사-바브, 벌크헤드 바브 및 루어-바브 피팅은 다른 인터페이스 기능도 수행합니다. 바브 끝단은 튜브와 맞춰야 하며 나사 밀봉, 패널 설치 또는 루어 암수 결합은 별도로 확인해야 합니다.
03C·F·D·V·X는 무엇이며 확장률은 어떻게 해석하나요?
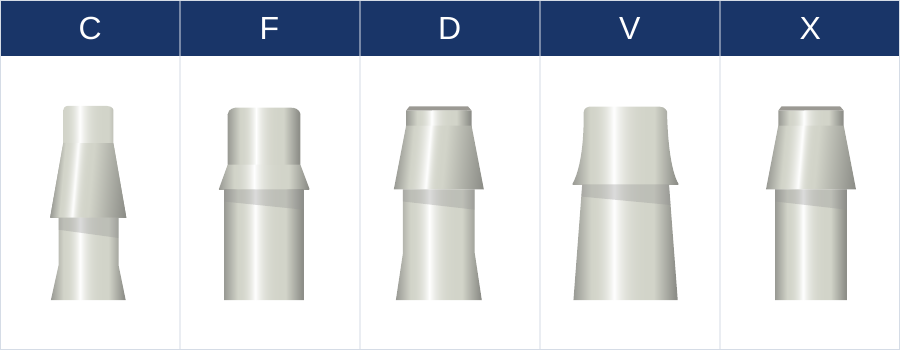
C/F/D/V/X는 치수 뒤에 붙는 바브 형상 코드로, BA·BL·BT·BY 등의 본체 시리즈와 다릅니다. 전자는 튜브와 접촉하는 윤곽을, 후자는 유로 연결 형태를 설명합니다. 직선형과 엘보형 피팅이 같은 바브 코드를 사용할 수도 있습니다.
| 바브 코드 | 확장률 범위 | 시리즈 식별값 |
|---|---|---|
| C | 42%–69% | 클래식 시리즈 |
| F | 25%–32% | 400 시리즈 |
| D | 24%–50% | 200 시리즈 |
| V | 32%–60% | 500 시리즈 |
| X | 32%–50% | 600 시리즈 |
이 범위는 각 형상에서 발생하는 튜브 확장 특성을 비교하기 위한 것입니다. 튜브 재료의 파단 연신율이나 운전 중 허용 확장률을 의미하지 않습니다. 범위가 서로 겹치므로 이를 기준으로 공통 밀봉·내압·이탈 저항 등급을 매길 수 없습니다. 실제 모델과 튜브 치수·재질을 함께 평가해야 합니다.
치수 계산으로 이해하는 확장량
바브 돌출부 외경과 조립 전 튜브 내경을 비교하면 삽입 시 필요한 확장을 기하학적 비율로 표현할 수 있습니다. 이는 직경 관계만 설명하며 삽입력, 밀봉 접촉 압력 또는 장기 유지력을 계산하지는 않습니다.
기하학적 확장률 = (바브 돌출부 외경 − 초기 튜브 내경) ÷ 초기 튜브 내경 × 100%
두 치수에 동일한 단위를 적용하고 해당 모델 도면과 실제 튜브 치수를 사용하세요.
BA-32F의 적합 튜브 내경은 3.2 mm이고, 도면상 돌출부 외경 A는 4.0 mm입니다. 공칭 치수로 계산하면 (4.0 − 3.2) ÷ 3.2 × 100% = 25%입니다. 이 값은 기하학적 계산 예이며 특정 튜브의 시험 결과가 아닙니다. 같은 코드의 범위 최솟값과 최댓값을 모든 모델에 각각 적용해서도 안 됩니다.
같은 튜브라도 확장량이 커지면 삽입 저항과 국부 변형이 달라지지만 연결 성능이 반드시 좋아지는 것은 아닙니다. 동일 규격 튜브로 후보 형상을 비교하고 조립 상태, 누설 및 이탈 저항을 기록한 후 조합을 선택해야 합니다.
04모델명 읽기: 튜브 내경, 바브 코드, 재질 구분
| 전체 모델명 예 | 코드 의미 | 연결 기능 |
|---|---|---|
| BA-32F-PP-N | BA 직선형; 32는 내경 3.2 mm; F 형상; PP; N은 본색 | 내경 3.2 mm 튜브 두 개 연결 |
| BA-24F-32F-PP-N | 양쪽 내경 2.4 mm / 3.2 mm, 모두 F 형상 | 서로 다른 튜브 내경 연결 |
| BL-32F-PP-N | BL 엘보형; 내경 3.2 mm; F 형상; 본색 PP | 모서리에서 튜브 연결 |
| BT-32D-PP-N | BT 티형; 동일 내경 3.2 mm; D 형상; 본색 PP | 3포트 분기 구성 |
| BY-32D-PP-N | BY Y형; 동일 내경 3.2 mm; D 형상; 본색 PP | Y형 유로 구성 |
동일 내경 모델은 반복되는 연결부 코드를 생략합니다. 예를 들어 BL-32D-32D-PP-N은 BL-32D-PP-N으로 줄여 쓸 수 있습니다. 본체별 모델 규칙은 해당 제품표를 기준으로 하며 모든 부품에 문자나 포트 수를 일괄 추가하면 안 됩니다. PA는 나일론, W는 흰색을 뜻합니다. 색상은 모델 식별 정보이지 품질 등급이 아닙니다.
내경 3.2 mm 튜브와 외경 3.2 mm 튜브는 다릅니다
바브는 튜브 안으로 들어가므로 내경부터 맞춥니다. 외경은 이후 벽 두께, 설치 공간과 클램프를 결정할 때 사용합니다. 내경 3.2 mm, 외경 6.4 mm 튜브의 공칭 벽 두께는 (6.4 − 3.2) ÷ 2 = 1.6 mm입니다. 외경이 6.4 mm라고 해서 내경 6.4 mm 튜브용 바브를 선택하면 안 됩니다.
적합 튜브 내경과 피팅 내부 유로 직경도 다릅니다. BA-32F 도면의 내경 B는 2.4 mm이고 전체 길이 D는 23.0 mm입니다. 3.2 mm는 튜브 규격을, 2.4 mm는 도면의 유로 내경을 나타냅니다. 유동 저항이나 입자 통과가 중요하면 실제 유로를 확인해야 하며 튜브 내경을 전체 유로의 최소 직경으로 간주하면 안 됩니다.
BA-32F-PP-N 제품 및 도면; BA-24F-32F-PP-N 이경 모델; BL-32F-PP-N 엘보 모델
05튜브와 PP·PA 피팅 재질은 어떻게 선택하나요?
바브 연결에서는 조립 시 튜브가 적절히 확장되고 이후 연결부를 계속 감싸야 합니다. 내경이 같아도 재질, 경도, 벽 두께 및 치수 공차가 다르면 실제 맞물림도 달라집니다. 실리콘·PVC·TPU라는 이름만으로 적합성을 판단하거나 타사 권장 경도를 FOREACH 전체 바브의 공통 요건으로 적용하면 안 됩니다.
FOREACH 바브 피팅은 PP와 PA 구성이 주를 이루며 가능한 재질 조합은 모델별로 다릅니다. 피팅과 튜브 모두에 대해 유체, 농도, 온도, 접촉 시간 및 세척액과의 적합성을 확인하세요. 피팅의 내화학성만 확인하고 튜브의 팽윤, 경화 또는 복원성 변화를 검토하지 않으면 연결 문제가 남을 수 있습니다.
쉽게 확장되지 않는 경질 튜브에는 해당 튜브용 연결 구조를 검토하세요. 자주 분리해야 하는 곳에는 전용 탈착 인터페이스를 고려할 수 있습니다. 바브에 강제로 반복 삽입·분리하면 튜브 끝단 상태가 변하므로 첫 조립 성공을 무제한 재사용 가능으로 해석하면 안 됩니다.
06장비용 피팅의 품질 근거: 인증, 재질 문서 및 공급 이력
장비 제조사는 단가 외에도 연결 실패로 인한 정지, 재작업, 시약 손실과 정비 비용을 고려해야 합니다. 같은 튜브와 운전 조건에서의 연결 성능, 공급자의 명확한 사양·재질·품질 문서 제공 여부를 비교하세요. 외형이 비슷하거나 가격이 다르다는 사실만으로 장비 적합성을 판단할 수 없습니다.
공급자 평가와 양산 도입을 지원하는 품질경영시스템
FOREACH는 ISO 9001 품질경영시스템 인증과 ISO 13485 의료기기 품질경영시스템 인증을 취득했습니다. 기재된 범위는 의료 장비용 유체 제어 부품과 액세서리의 설계·개발·생산·서비스입니다. 장비 제조사는 이 자료를 도면, 검사 요건 및 납품 문서와 함께 검토하여 공급자의 품질관리 기반을 평가할 수 있습니다.
시스템 인증은 조직과 인증 범위에 적용됩니다. 모든 바브 피팅이 의료기기 제품 인증을 받았다는 의미가 아니며 특정 유체, 내압, 생체적합성 또는 멸균 적합성 검증을 대신하지 않습니다. 프로젝트에서 해당 성능을 요구하면 관련 재질이나 제품에 대한 별도 근거가 필요합니다.
REACH·RoHS·MSDS는 각각 어떤 정보를 제공하나요?
| 자료 종류 | 주요 용도 | 확인 사항 |
|---|---|---|
| ISO 9001 / ISO 13485 인증서 | 품질경영시스템 및 공급자 평가 | 인증 주체, 범위, 유효기간 및 현재 인증 상태 |
| REACH 관련 자료 | 선언 또는 시험 범위 내 화학물질 규정 준수 정보 | 대상 재질·제품, 물질 목록, 버전 및 날짜 |
| RoHS 관련 자료 | 장비 프로젝트의 제한 물질 확인 지원 | 시료 설명, 시험 항목, 대상 모델 및 선언 범위 |
| MSDS / SDS | 재료 안전 정보와 취급·보관 안내 | 재료 식별, 공급자 및 버전; 제품 성능 인증은 아님 |
문서마다 용도가 다릅니다. RoHS나 REACH 자료만으로 특정 시약과의 장기 접촉 적합성을 입증할 수 없고 MSDS가 누설 없는 연결을 보장하지도 않습니다. 재질 문서와 실제 조건 시험을 함께 검토해야 자료의 완전성과 유로의 정상 작동 여부를 모두 판단할 수 있습니다.
시제품에서 양산까지: 치수, 외관 및 문서의 일관성
FOREACH 품질시스템은 입고 재료 확인, 공정 검사, 최종 검사 및 납품 기록을 포함하며 광학 치수 측정 등의 검사 역량을 갖추고 있습니다. 바브 형상, 주요 치수, 유로 개방 상태, 버·손상, 모델·재질 식별을 합의된 인수 기준에 포함할 수 있습니다. 샘플링 비율, 시험 항목 및 제출 문서는 프로젝트 품질 협약에 따라 정합니다.
양산 도입 시 샘플 승인 기록, 도면 버전과 검증된 튜브 사양을 보관하세요. 튜브나 피팅 재질이 바뀌면 재검증 필요성을 평가해야 합니다. 조립 감각이나 작동이 달라질 때 외형이 비슷한 부품을 찾는 대신 모델·재료·버전·납품 이력을 따라 원인을 확인할 수 있습니다.
07선정 예: 장비 세척 유로의 튜브 두 개 연결
장비 내부의 고정된 지점에서 내경 3.2 mm 튜브 두 개를 연결한다고 가정합니다. BA-32F-PP-N 또는 BA-32D-PP-N을 초기 구조 후보로 볼 수 있습니다. 두 모델의 적합 공칭 내경은 같지만 바브 형상이 다르므로 실제 튜브와 조합해 비교한 후 선택해야 합니다.
- 배치 확인: 직선 연결에는 BA를, 방향 전환이 필요하면 BL을 검토하고 피팅과 튜브 굽힘 공간을 확보합니다.
- 튜브 사양 확인: 내·외경, 공차, 재질, 경도 및 공급 사양을 기록하고 단순히 ‘3.2 튜브’라고만 지정하지 않습니다.
- 재질 확인: 세척액과 세정제의 농도, 온도 및 접촉 주기에 맞춰 PP 또는 실제 제공되는 다른 재질을 평가합니다.
- 인터페이스 확인: 양 끝단 코드, 도면 치수, 삽입 위치 및 최소 유로를 확인하여 맞물림은 맞지만 유동 저항은 부적합한 상황을 방지합니다.
- 샘플 검증: 조립, 밀봉, 인장 및 실제 기동·정지 조건을 확인하고 흡입 구간에서는 부압 공기 유입도 관찰합니다.
- 납품 요건 확정: 전체 모델명, 튜브 사양, 도면 버전 및 필요한 재질·품질 문서를 구매와 인수 자료에 포함합니다.
한쪽 튜브 내경이 2.4 mm라면 작은 튜브를 큰 바브에 억지로 끼우는 대신 BA-24F-32F-PP-N 이경 모델을 검토할 수 있습니다. 이는 선정 절차의 예이며 특정 장비에서 조합 검증이 완료되었다는 의미는 아닙니다.
08바브 피팅은 어떻게 조립하며 언제 외부 클램프가 필요한가요?
- 모델과 표면 확인. 각 끝단 치수와 바브 코드를 확인하고 유로, 진입면, 돌출부에 이물질·버·균열·긁힘이 있는지 검사합니다.
- 튜브 끝단 준비. 절단면을 평평하게 하고 잔여물을 제거합니다. 찌그러지거나 갈라지거나 늘어난 기존 끝단을 그대로 재조립하지 않습니다.
- 축 방향 삽입. 튜브를 모델에서 요구하는 위치까지 밀어 바브를 넘겨 맞물리게 합니다. 비정상적인 저항이 있으면 치수와 재질부터 확인합니다.
- 지지와 굽힘 공간 확보. 출구에서 급격히 굽히거나 지속적으로 잡아당기지 않도록 하며 다분기 또는 무거운 튜브를 특히 주의합니다.
- 실제 조건에서 누설 확인. 지정 압력·온도·기동 정지 조건을 포함하고 흡입 연결부의 공기 유입도 확인하며 샘플과 시험 조건을 기록합니다.
외부 클램프 필요 여부는 튜브, 바브 맞물림, 압력 변화, 인장 및 진동에 따라 정합니다. 조립 후 외경과 유효 고정 위치에 맞는 클램프를 사용하고 비스듬한 조임이나 과도한 압축을 피해야 합니다. 클램프로 잘못된 튜브 치수를 보완할 수 없으며 모든 바브 연결에 클램프가 불필요하다고 단정할 수도 없습니다.
적합성을 확인하지 않은 윤활유, 용제 또는 가열로 삽입 어려움을 해결하려 하지 마세요. 재료 특성 변화나 유로 오염이 생길 수 있습니다. 분해 전에는 정지·감압하고, 정비 후 피팅과 튜브 끝단을 검사한 뒤 필요한 연결 검증을 수행하세요.
09삽입 불량, 누설, 공기 유입 또는 이탈 시 무엇을 확인하나요?
| 증상 | 우선 확인 사항 | 조치 및 검증 |
|---|---|---|
| 튜브 삽입이 어려움 | 외경·내경 혼동, 재질·벽 두께·형상 불일치 | 양쪽 사양과 끝단 손상 확인 후 적합한 조합 비교 |
| 조립 후 서서히 누설 | 삽입 위치, 끝단 균열, 바브 긁힘 또는 이물질 | 손상 부품 교체·재조립 후 지정 압력과 온도에서 재시험 |
| 누액은 없지만 흡입 중 기포 발생 | 부압 연결부의 공기 유입, 상류 액면 및 다른 접점 | 유로를 구간별로 검사해 연결부 유입과 다른 기포 원인 구분 |
| 기동·정지 또는 인장 시 이탈 | 치수 맞물림, 튜브 연화·응력 완화, 압력 피크 및 외부 하중 | 운전 조건과 배관 지지 재검토, 클램프 평가 및 재검증 |
| 튜브 로트 변경 후 조립 감각 변화 | 내경, 공차, 경도 또는 재료 사양 변경 | 승인 샘플·기록과 비교하고 연결 성능 재시험 |
| 피팅 추가 후 유량 감소 | 피팅 내경, 급격한 굽힘, 국부 막힘 및 전체 유로 저항 | 튜브 내경만 비교하지 말고 실제 유로와 사용점 유량 확인 |
시험 전에 허용 누설, 유지력 및 유량 변화 범위를 정하고 압력, 온도, 유체, 시간과 반복 조건을 명시해야 합니다. ‘시험했는데 새지 않음’만으로는 재현이 어렵고 이후 양산 인수 기준으로도 부족합니다.
10바브 피팅 선정 FAQ
바브 피팅은 튜브 내경과 외경 중 무엇을 기준으로 고르나요?
먼저 내경으로 연결 규격을 고른 뒤 외경, 벽 두께, 공차, 재질과 경도를 확인합니다. BA-32F-PP-N은 내경 3.2 mm 튜브용이며 바브 최대 외경이 3.2 mm라는 뜻이 아닙니다. 외경은 클램프와 설치 공간을 확인하는 데도 사용합니다. 같은 내경이라도 바브 형상이 다르면 도면을 확인하고 실제 튜브로 삽입·밀봉·유지력을 검증해야 합니다.
바브 연결에는 반드시 클램프를 사용해야 하나요?
바브와 튜브의 구체적인 맞물림과 운전 조건에 따라 결정됩니다. 재질·경도, 온도, 압력 피크, 진동 및 인장 하중을 평가하고 조립 요건에 따라 밀봉과 이탈 방지 성능을 검증하세요. 필요할 때는 조립 후 외경과 유효 고정 위치에 맞춰 튜브나 피팅이 손상되지 않도록 조입니다. 클램프는 잘못된 튜브 규격을 보완하지 못합니다.
이경 바브 피팅의 양 끝단 치수는 어떻게 고르나요?
양쪽 튜브의 내경, 외경과 재질을 각각 기록하고 해당 연결 규격의 이경 모델을 선택합니다. BA-24F-32F-PP-N은 내경 2.4 mm와 3.2 mm 튜브를 연결합니다. 각 바브 코드, 도면 치수와 최소 유로도 확인하세요. 이경 티형/Y형은 각 치수가 어느 포트인지 도면으로 확인해야 하며 숫자 순서만으로 분기 방향을 판단하면 안 됩니다.