
检漏仪找不到漏点,真空度却上不去:虚漏的成因、判别与规避
气密部件或产品在出货检验时,泄漏读数有时会在指标边缘波动:重复测试,一次很小,再测又偏高,结果在漏与不漏之间反复变化。真空设备和负压流路也可能出现类似现象——检漏仪找不到明确漏点,抽空时间却变长,工作压力迟迟达不到要求。
这时除了检查外部漏孔,还要寻找系统内部的气源。气体可能早已被封在结构里,只能沿细小通道缓慢释放,这就是典型的封闭腔穴型虚漏。材料放气、水分解吸和残留液体再蒸发也会产生相似表现,需要一起排查。
01实漏、外漏、内漏与虚漏有什么区别?
现场说“漏了”,可能是在描述不同问题。实漏与虚漏主要区分气体来源;外漏与内漏主要区分泄漏路径,因此它们不是四种互斥的分类。先把气体从哪里来、流向哪里说清楚,才能选择合适的检漏方法。
- 实漏:气体通过真实的漏孔、裂纹或密封间隙,由高压侧流向低压侧。在检测灵敏度、示踪气体可达性和响应时间合适时,可以用检漏仪定位。
- 外漏:气体跨越系统与外界的边界。真空系统通常表现为外部气体进入内部;正压液路则也可能向外泄漏。
- 内漏:两段本应隔离的腔室或管路之间窜气,例如关闭的阀门仍有气体通过。可先分段隔离、保压或测压升,再按检测方案向相应一侧引入示踪气体检查。
- 虚漏:典型情况是内部死空间储存的气体经低流导通道缓慢进入真空腔,表现得像有持续漏孔。放气、解吸、再蒸发和材料渗透也会增加气体负荷,现场常把这些现象一并称作“虚漏”,但定位时应分别辨认。
便于记忆的说法是:实漏要查泄漏通道,虚漏要查内部储气空间和持续释气源。喷氦没有信号,只说明当前测试条件下没有检测到对应响应,不能直接等同于系统没有实漏。
02虚漏为什么会让抽空变慢,喷氦却没有信号?
封闭腔穴与真空腔之间的通道越细、越长,流导通常越小,储存的气体释放得越慢。即使真空腔已经抽到较低压力,腔穴里的气体仍可能不断补入,使抽空曲线出现很长的拖尾。
近似稳态气体平衡:q总 ≈ S有效 × p
q总为进入真空腔的总气体负荷,单位 mbar·L/s;S有效为腔体处的有效抽速,单位 L/s;p为对应绝对压力,单位 mbar。该简化关系用于泵本底压力影响可忽略、气体负荷近似稳定的区间,不能把泵铭牌流量直接作为S有效。
在相同气体负荷下,提高有效抽速可能降低腔内压力,但不能消除储气结构本身。图中的双焊缝夹层就是一个例子:大气侧焊缝封闭,外部喷入的氦气到不了腔穴;腔穴却能通过真空侧的细缝慢慢放气,所以压力异常与氦检漏无明显信号可以同时出现。
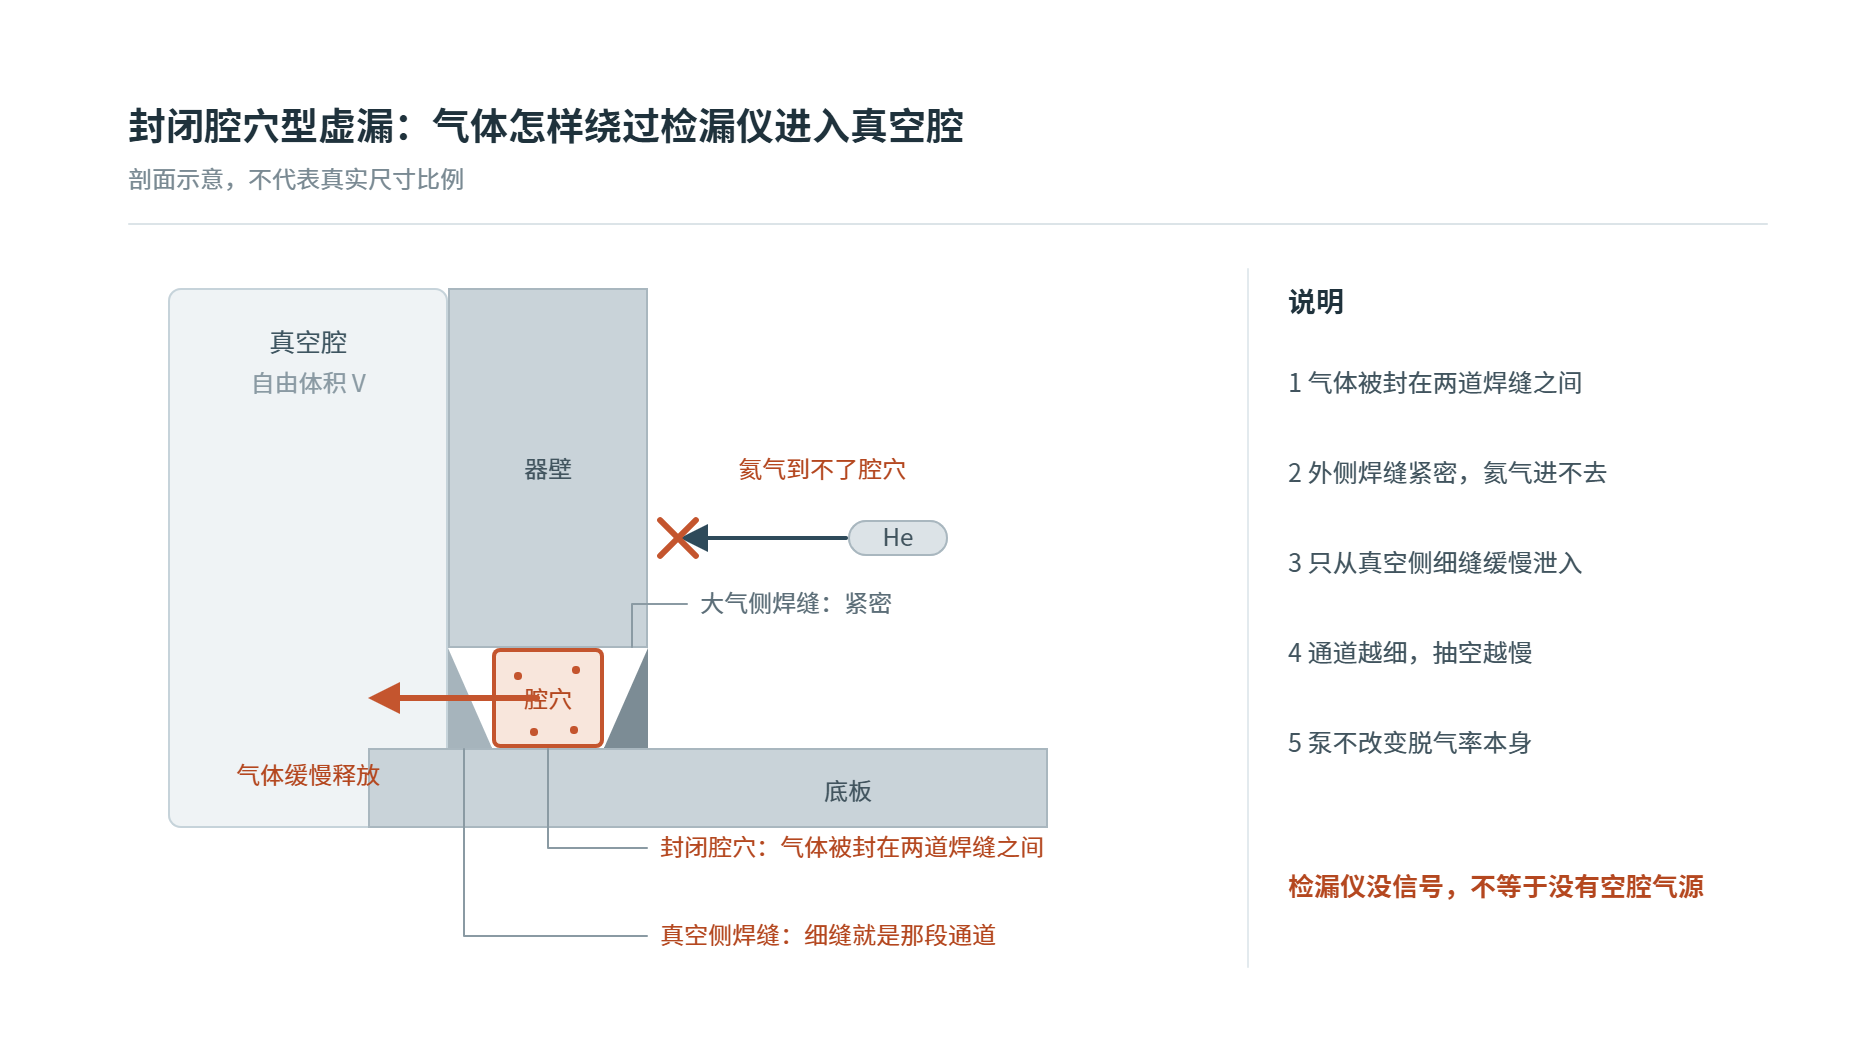
每次放气恢复到大气压力后,某些死空间又会被重新充满,下一次抽空仍出现相似拖尾,容易被误判为稳定的实漏。如果有水分吸附或凝结,水蒸气还可能在较冷表面滞留并反复解吸、再蒸发,进一步延长抽空时间。
03哪些结构容易形成封闭腔穴型虚漏?
这类虚漏通常在设计与装配阶段形成。排查的关键是同时寻找储气空间和它通向低压侧的细通道,而不是看到盲孔或两道密封就直接判定故障。
盲孔螺纹:孔底死空间只能沿螺纹间隙排气
螺钉旋入盲孔后,孔底可能留下封闭气体。若没有专用排气路径,气体只能沿螺纹间隙缓慢进入真空腔,外部氦气又不能直接到达孔底。设计上可采用适用的通气螺钉或排气孔;开孔会改变螺钉截面与承载能力,必须同时复核机械强度。
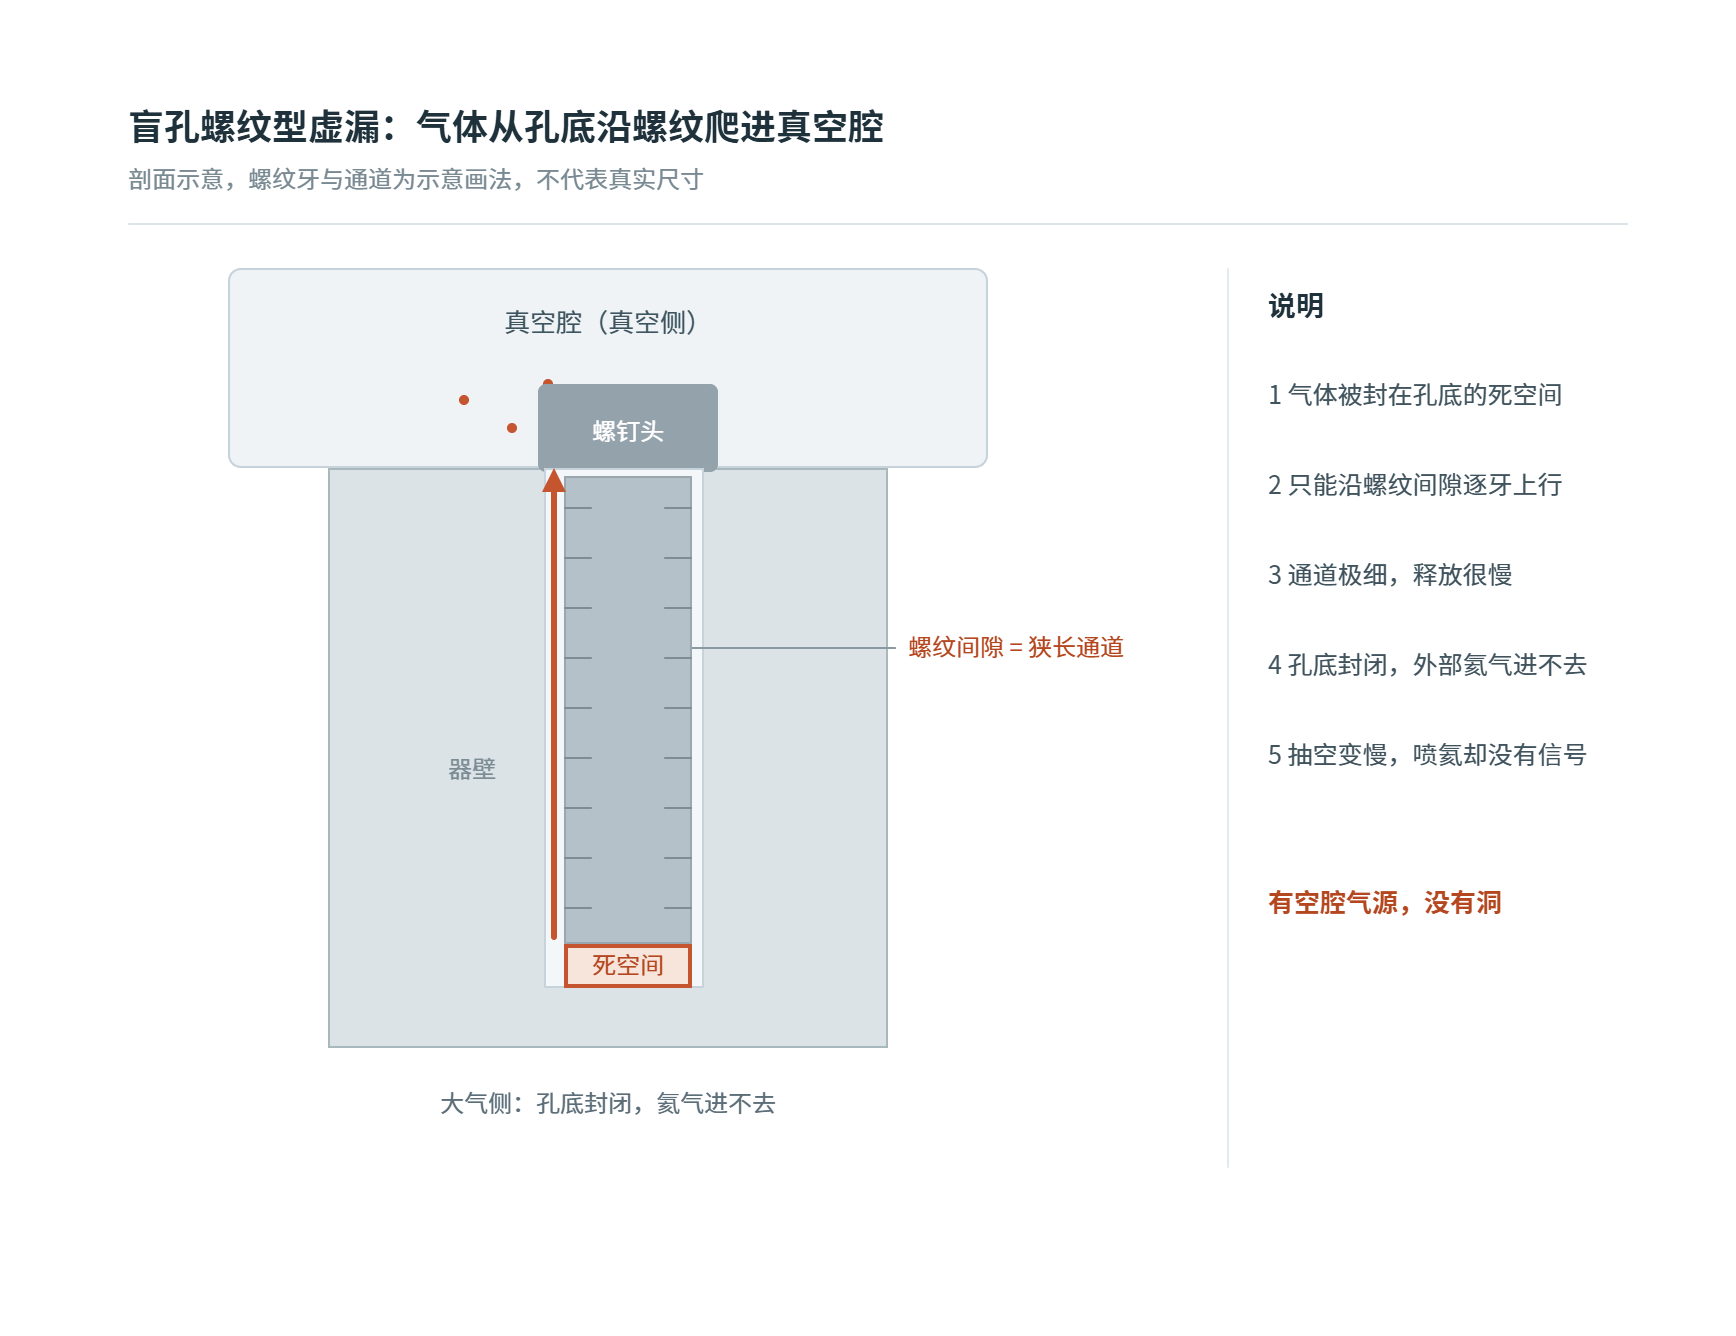
双焊缝、串联密封与法兰夹层:气体被封在两道边界之间
- 双角焊缝:若大气侧焊缝封闭、真空侧存在细小通道,两焊缝之间就可能形成气囊。应在结构设计中明确密封边界和可排气路径;是否采用断续焊或专用排气结构,须结合承载、清洁和密封要求确认。
- 串联密封:两道O形圈之间若没有排气或监测通道,夹层气体可能被封住,外部喷氦也难以直接检查内侧密封。可按设计设置中间腔的排气、抽气或检漏通道,分别验证两道密封,而不是随意切槽破坏密封边界。
- 法兰与垫片夹层:不合理的夹紧、局部接触或垫片变形可能留下难以排气的间隙。应按装配要求控制压缩量和紧固过程,不用一味加大夹紧力代替对接触面和排气路径的检查。
04材料与表面放气为什么会产生类似虚漏的表现?
即使结构没有封闭腔穴,材料内部或表面也可能持续释放气体。它们与死空间虚漏的处理方法并不完全相同:前者更依赖材料选择、清洗、干燥与适用的烘烤工艺,后者往往需要改进排气结构。
- 油脂、密封材料与清洗残留:吸附的水分、空气、溶剂和材料内部气体可通过解吸、扩散或挥发形成气体负荷。应选择适合目标真空度的材料,并控制非必要的用量和残留。
- 蒸气压与温度:润滑剂、油和水的释气行为与温度有关。高真空或超高真空设计还应核对金属、焊料及表面处理的蒸气压,不能把常规液路的材料适用性直接套用到真空设备。
- 阳极氧化与多孔层:多孔表面会增加吸附和留气的机会。是否适用取决于具体处理工艺、清洁状态与目标压力,不能仅凭耐腐蚀性判断真空性能。
- 陶瓷、金属与玻璃表面:陶瓷的气孔和致密程度会随工艺变化;即使基材致密,暴露于空气后的表面吸附层也可能成为气源。烘烤可以降低适用材料的部分气体负荷,但不能修复贯通孔隙、裂纹或真实漏孔。
清洗、干燥和烘烤条件必须兼顾密封件、胶粘剂、传感器及其他部件的允许范围。不能为了加快除气,直接给整套液路套用统一的高温工艺。
05怎样用抽空曲线和压升测试初步判别虚漏?
先与系统健康时的压力—时间记录比较,并尽量保持腔体容积、泵、阀位、管路、温度和放气历史一致。抽空明显变慢但长时间后仍接近原有极限压力,会增加放气或虚漏的嫌疑;压力停在偏高位置也可能来自实漏、持续放气或抽气能力变化,不能单独定性。
压升测试是在抽空后隔离真空腔与泵,记录绝对压力随时间的变化。体积和温度稳定、其他影响受控时,较稳定的压升斜率提示持续气体来源;斜率逐渐减小则更支持放气或储气空间逐渐排空。应在继续抽气后重复相同压升区间;实漏与放气也可能同时存在。
隔离腔体的表观气体负荷:q表观 ≈ V × Δp / Δt
V为隔离后的有效气体容积(L),Δp为绝对压力变化(mbar),Δt为时间(s),结果为mbar·L/s。在体积和温度近似稳定时使用;尚未区分实漏、放气、虚漏与隔离阀内漏时,不能把它直接当作已确认的外漏漏率。
| 现场现象 | 优先怀疑 | 处理顺序 |
|---|---|---|
| 抽空变慢,长时间后接近原有极限压力 | 放气或死空间虚漏,也要检查抽气通路 | 核对泵与阀位;检查清洁、干燥状态和死体积,再按材料允许条件处理 |
| 压力停在偏高位置,重复压升测试的斜率较稳定 | 实漏或其他持续气体来源 | 核对温度与有效容积;分段隔离,并用适合的示踪气体方法定位 |
| 关阀后,预期隔离的低压腔仍受另一侧压力影响 | 隔离阀内漏或腔间窜气 | 分别控制两侧压力、分段保压;按方案在可疑一侧引入示踪气体 |
| 静态测试无明显异常,动作时出现泄漏响应 | 运动密封或受力变化造成的动态泄漏 | 在规定动作和压差下同步检漏;检查阀杆、密封和连接受力,必要时评估适用的波纹管隔离结构 |
| 换用潮湿气源或长期暴露空气后,抽空变慢 | 水分吸附、解吸或再蒸发 | 核对气源与通气方式;清洗、干燥,并在部件允许条件下延长抽气或烘烤 |
如果检漏读数反复变化,还要同时核对检漏仪校准、背景、量程、示踪气体到达路径和等待时间。确认检漏方法能够覆盖可疑位置后,再把喷氦无信号作为判断线索。
06怎样在设计和装配阶段减少虚漏?
结构判据是检查“有没有储气空间,以及气体靠什么路径排出”。盲孔螺纹、双面焊接、串联密封和法兰夹层应列为重点复核位置;有死空间并不一定发生虚漏,但没有清楚的排气路径,就需要进一步评估。
工艺判据是检查“材料与表面会释放什么,以及怎样处理”。对易吸水表面、润滑剂、清洗残留和多孔层,应在装配前确定清洗、干燥、储存及适用的除气方法。装配后保留抽空和压升基线,便于后续区分污染、结构变化与真实泄漏。
负压液路中的连接件也应检查密封位置、接管配合和装配形成的空间。下方恒永达硬管接头入口用于比较液路连接结构;本文的真空机理示意不构成这些产品的高真空、超高真空适用性或漏率证明,具体选型仍应按型号资料和实际工况验证。
虚漏在设计阶段处理通常更容易。把储气空间、排气路径和材料状态提前检查清楚,可以减少装配后反复检漏、拆解和重新清洗的工作。