
Choisir un assemblage de tubes à collet plat : étanchéité, raccordement et validation sur instrument
Dans les instruments analytiques et circuits automatisés, les tubes reliant pompes, vannes et modules doivent transporter le fluide tout en répondant aux besoins d’étanchéité, de cheminement et de maintenance. Le raccordement n’est qu’une étape : le collet, la rondelle et le port récepteur déterminent si l’effort agit sur la bonne surface d’étanchéité.
Pour un équipement existant, contrôlez d’abord l’assemblage d’origine et les plans des ports. Pour un nouveau circuit OEM, définissez la configuration selon le cheminement, l’entraxe des ports et la maintenance. Les sections suivantes traitent de la structure, des matériaux, des dimensions, du choix des raccords et du montage.
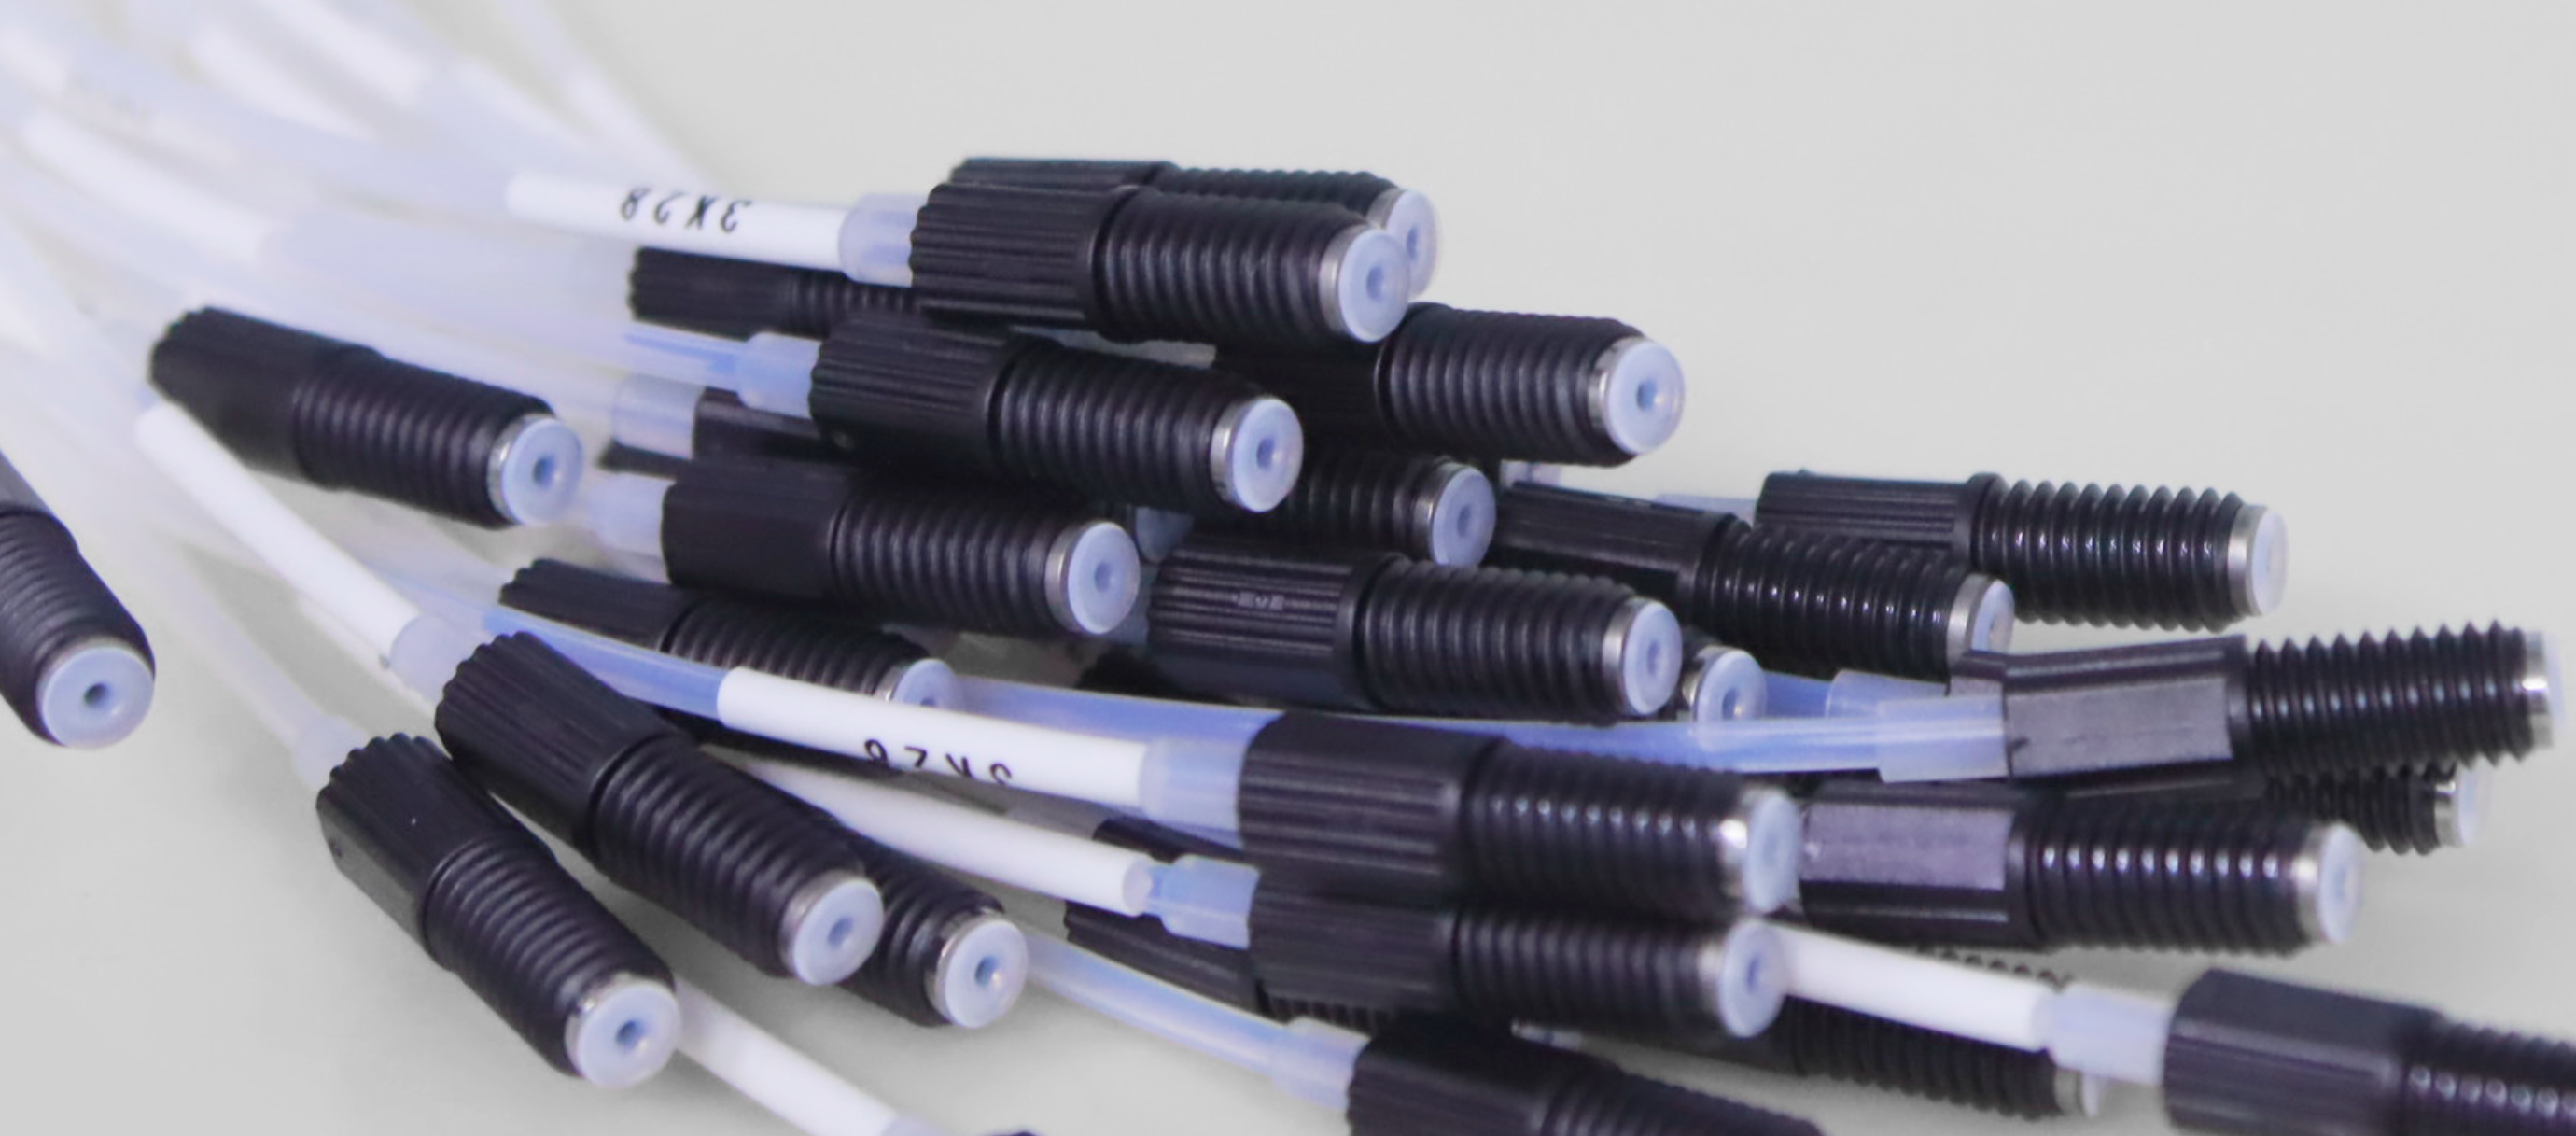
01Quels sont les composants et comment assurent-ils l’étanchéité ?
L’extrémité préformée du tube présente un collet orienté vers l’extérieur. Le raccord fileté transmet un effort axial par une rondelle adaptée, qui soutient et comprime le collet contre le fond plat du port. Vérifiez séparément le vissage et l’étanchéité frontale : un raccord qui se visse ne garantit pas l’appui du collet au fond.
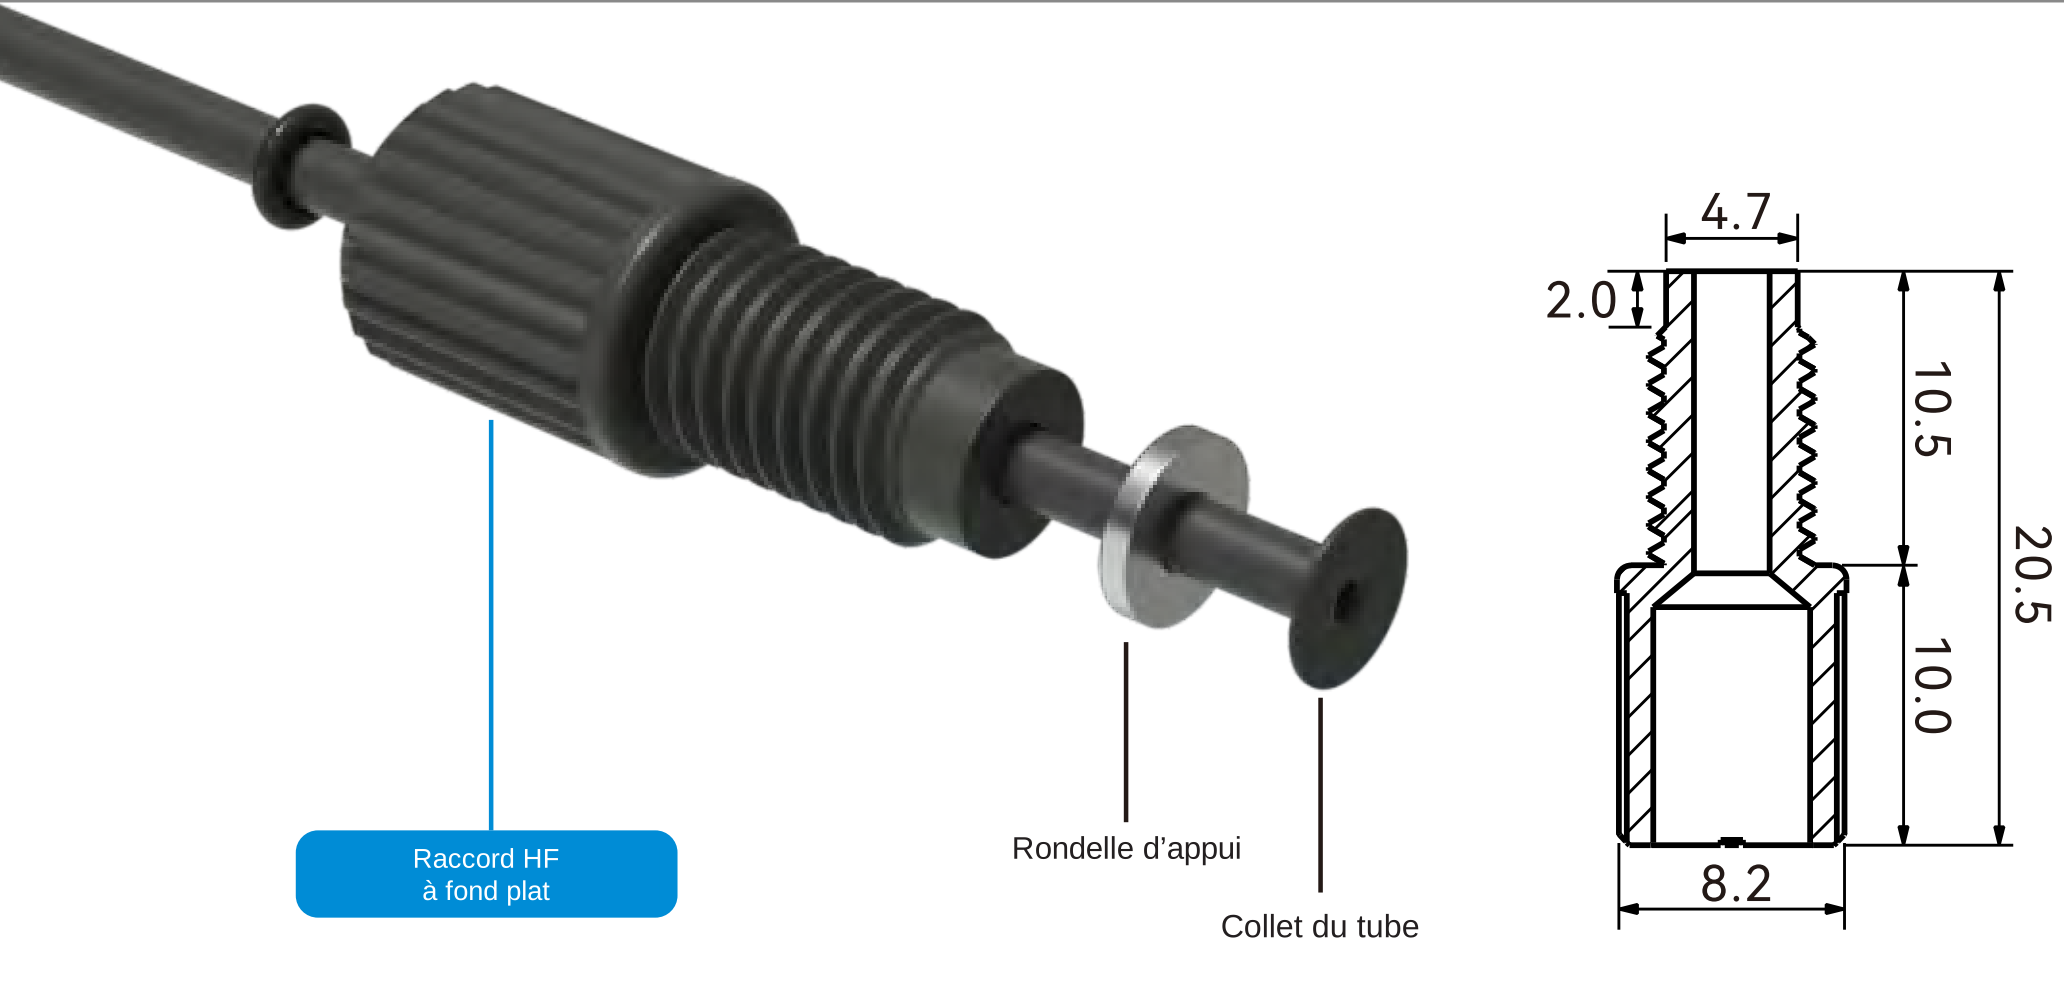
Les assemblages peuvent utiliser HF, HF6, HFL ou HFL6. HF et HFL ont une tête standard ; HF6 et HFL6 sont compacts. Tous compriment le collet via une rondelle adaptée, mais leurs têtes, longueurs, alésages et nez diffèrent. Le choix doit porter sur une série et un modèle précis ; un seul dessin ne représente pas toute la gamme.
| Composant | Fonction principale | Points à confirmer |
|---|---|---|
| Tube et collet formé | Transporter le fluide ; l’extrémité formée assure le contact d’étanchéité frontal | Matériau, diamètres, longueur, collet à une ou deux extrémités et dimensions formées |
| Raccord fileté | Relier le port et appliquer la compression axiale | Série, matériau, filetage, alésage et espace de montage |
| Rondelle d’appui | Soutenir le collet et transmettre la compression | Matériau, diamètres intérieur/extérieur, épaisseur et compatibilité avec le raccord |
| Joint torique / manchon de retenue | Limiter le coulissement du raccord sur le tube | Nécessité, position et course autorisée |
| Repère du tube | Identifier le circuit, le port ou la position de montage | Texte, orientation, position et correspondance entre les extrémités |
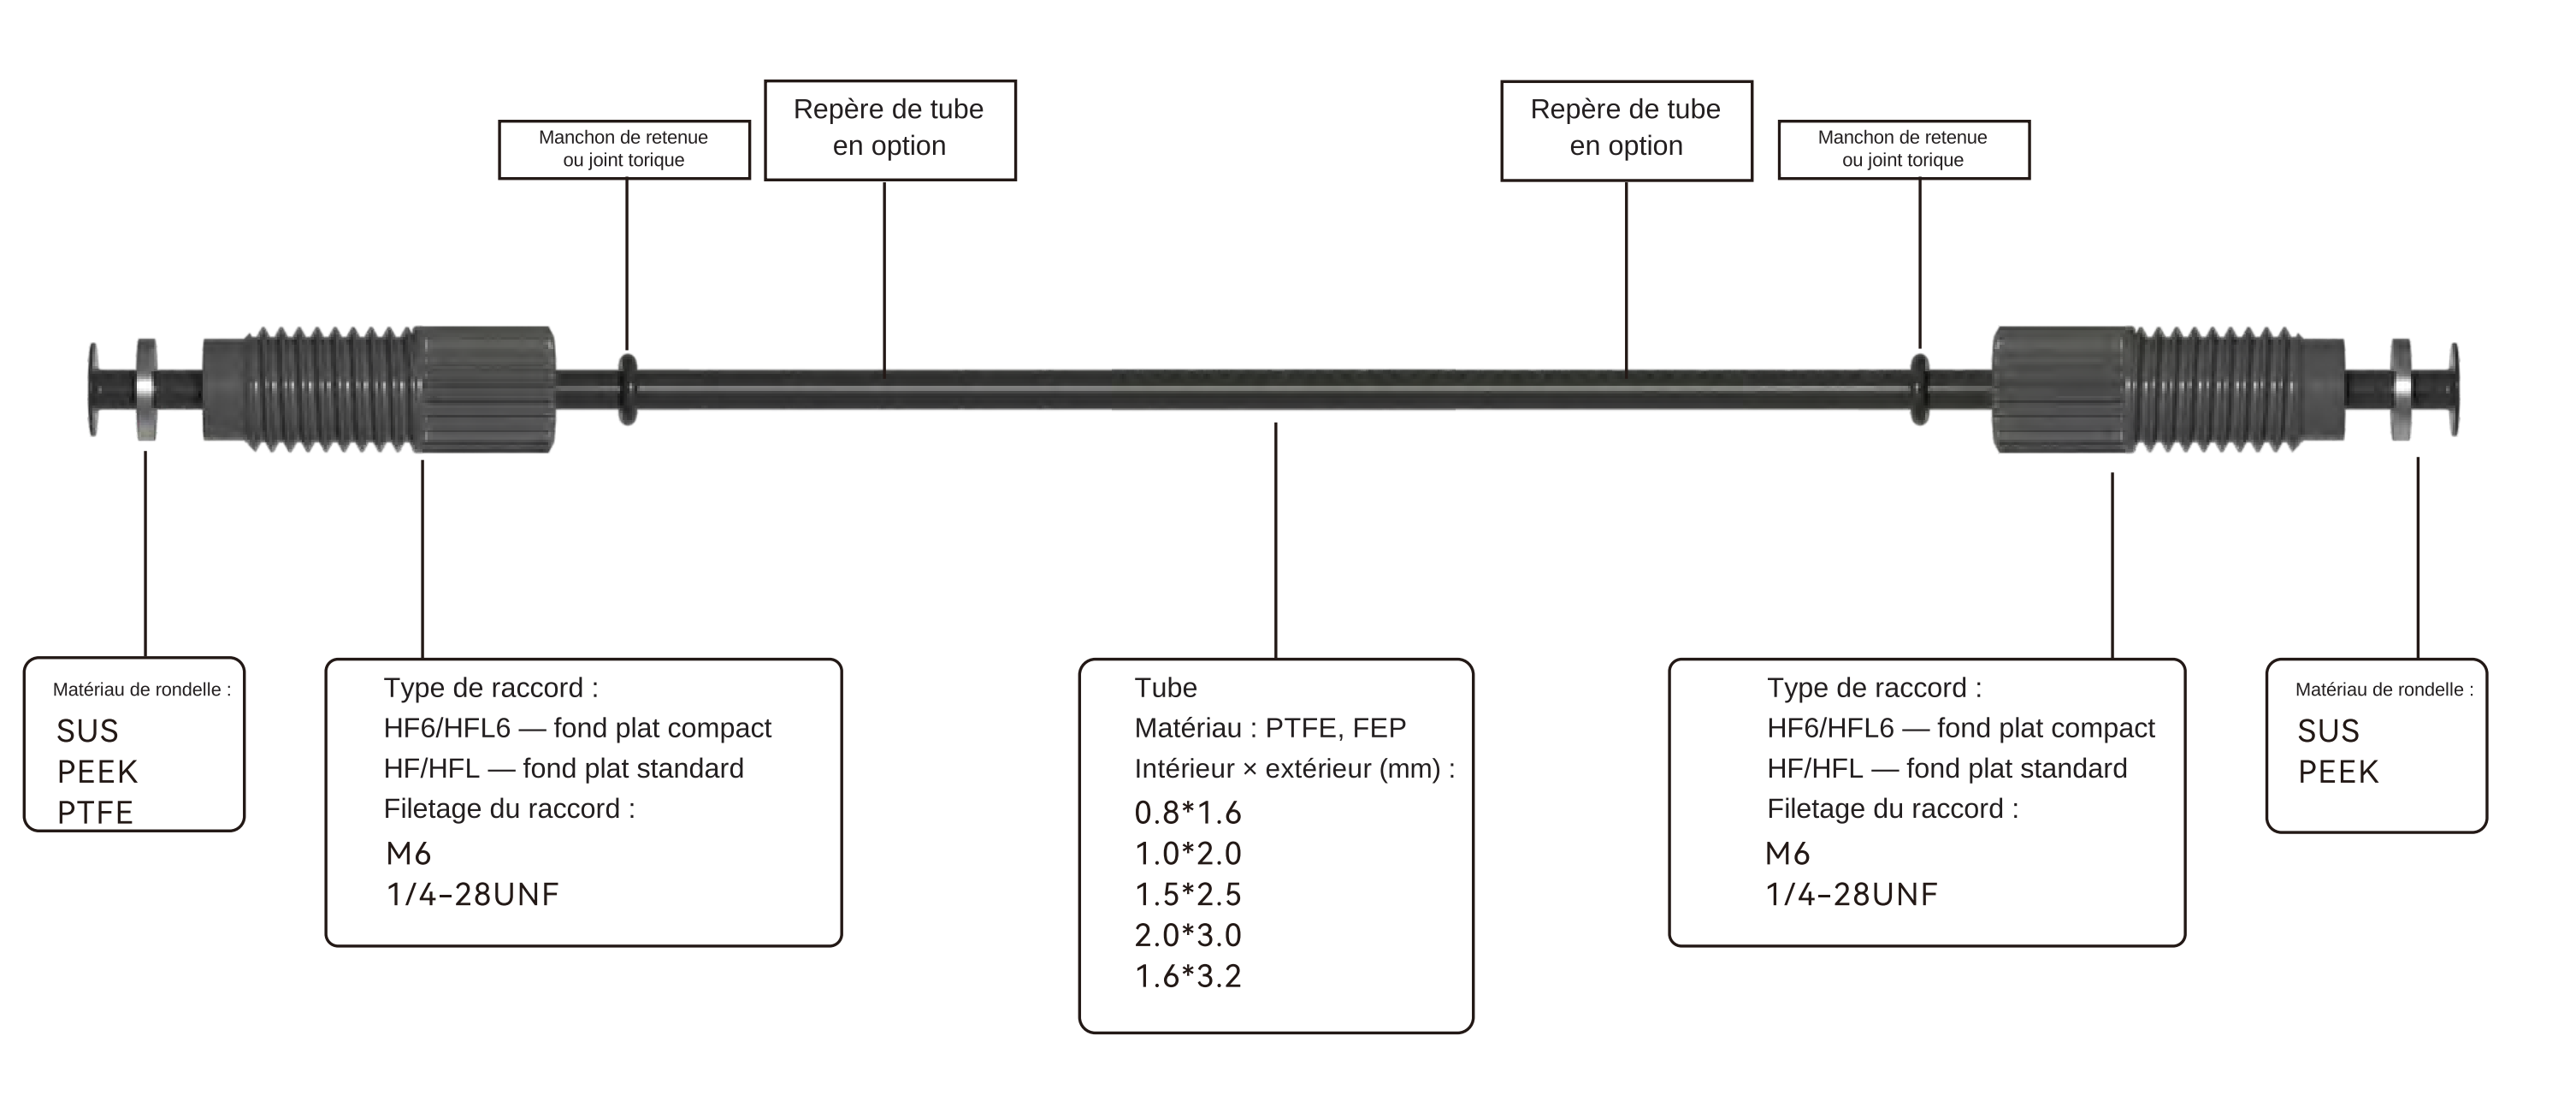
Le joint torique ou manchon derrière le raccord limite le coulissement ; il ne constitue pas le joint du port récepteur. Si les interfaces diffèrent, confirmez séparément raccords et rondelles, sans présumer une configuration identique aux deux extrémités.
02Comment définir séparément les matériaux et les diamètres ?
| Pièce | Configurations indiquées | Limites de sélection |
|---|---|---|
| Tube | FEP, PTFE | Confirmer séparément compatibilité chimique et aptitude au formage du collet |
| Corps HF / HF6 | PEEK, PVDF, PPS | Vérifier la combinaison matériau, filetage et diamètre extérieur pour le modèle précis |
| Corps HFL | PVDF | Choisir la combinaison de filetage, diamètre et couleur |
| Corps HFL6 | Les versions M6×1 et 1/4-28 UNF indiquées sont en PPS ; le petit modèle 6-40 UNF indiqué est en PEEK | Ne pas transposer les matériaux entre filetages et dimensions |
| Rondelle adaptée | Acier inoxydable SUS, PEEK ou PTFE selon la dimension | Contrôler diamètres et épaisseur ; tous les matériaux ne sont pas proposés pour chaque taille |
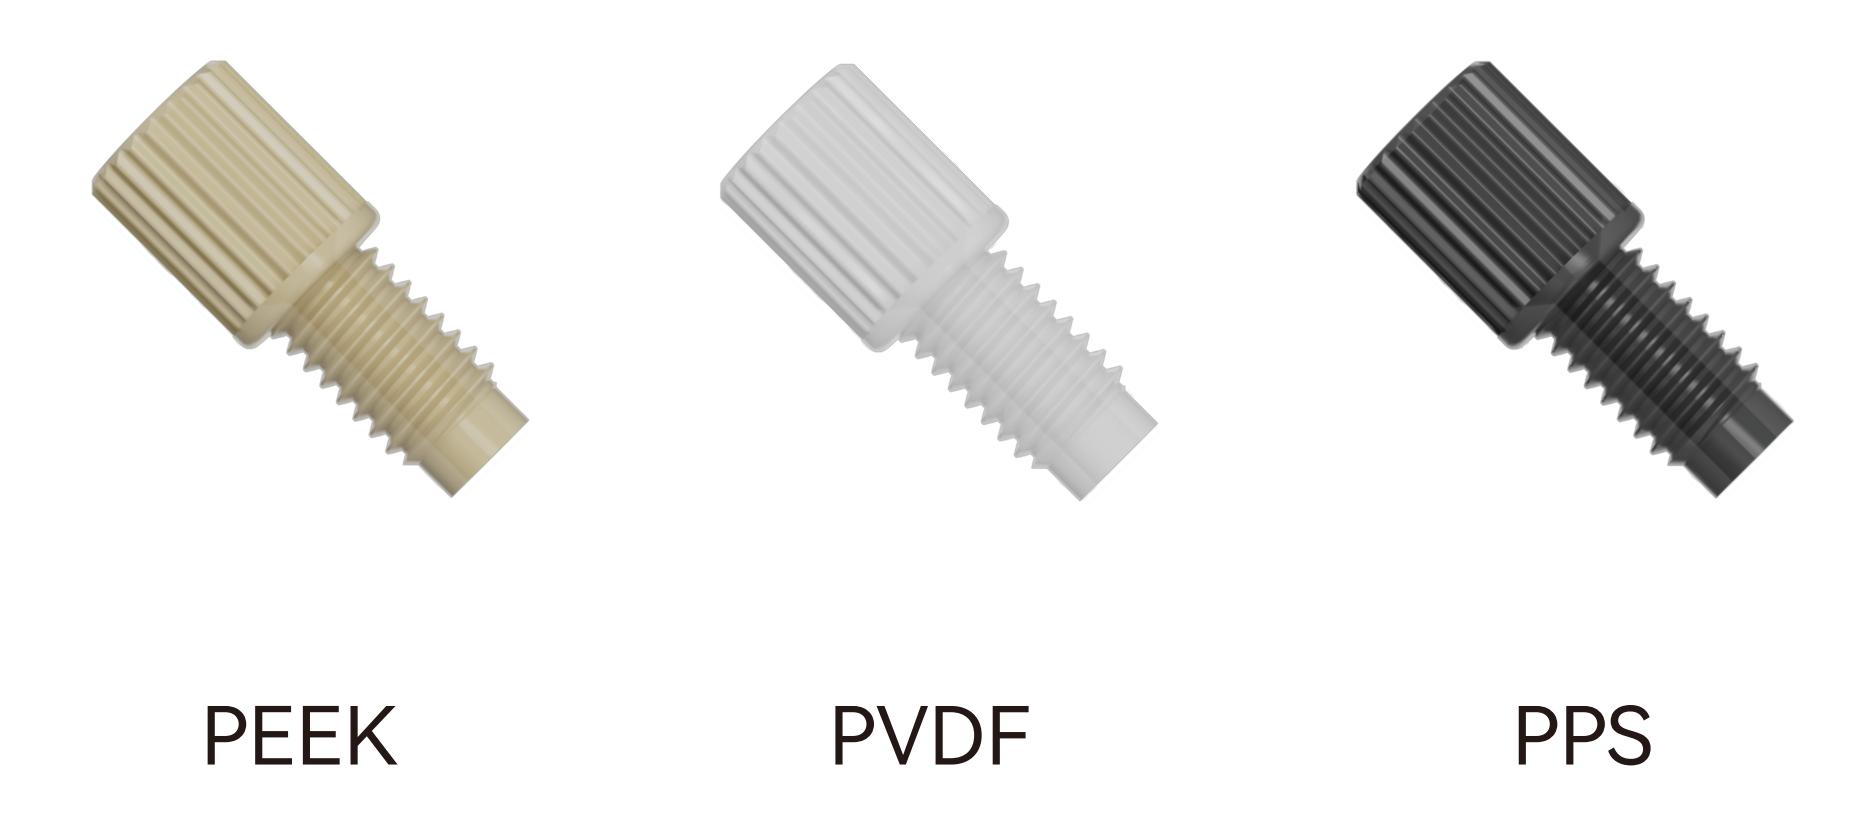
Distinguez diamètre intérieur du tube, diamètre extérieur et alésage du raccord. Le diamètre intérieur et la longueur influencent résistance hydraulique et volume ; l’extérieur détermine l’ajustement au raccord, à la rondelle et à l’outil. L’alésage doit accueillir le tube prévu. Désigner les trois par « diamètre du tube » est ambigu.
La documentation actuelle prévoit des diamètres extérieurs de 1.6, 2.0, 2.5, 3.0 et 3.2 mm. Définissez intérieur et extérieur ensemble : 0.8 × 1.6 mm signifie diamètre intérieur × extérieur, et non deux diamètres extérieurs compatibles. Vérifiez la combinaison avec le matériau et le formage.
La résistance au fluide ne rend pas toute épaisseur compatible avec un même procédé de formage. Confirmez outil, matériau et diamètres avant fabrication, puis contrôlez l’extrémité et le passage. Définissez la référence de longueur, par exemple entre faces d’étanchéité, pour distinguer longueur de coupe et longueur finie.
03Comment choisir entre HF, HF6, HFL et HFL6 ?
Les quatre séries proposent M6×1 et 1/4-28 UNF. Vérifiez filetage, diamètre extérieur et matériau avant de comparer tête, longueur axiale et nez. Les cotes ci-dessous proviennent des plans de série liés sur le site, en mm. Elles excluent collet et rondelle et ne représentent pas la longueur dépassant après montage.





| Série | Diamètre de tête / longueur totale | Diamètre extérieur du tube | Matériau du corps |
|---|---|---|---|
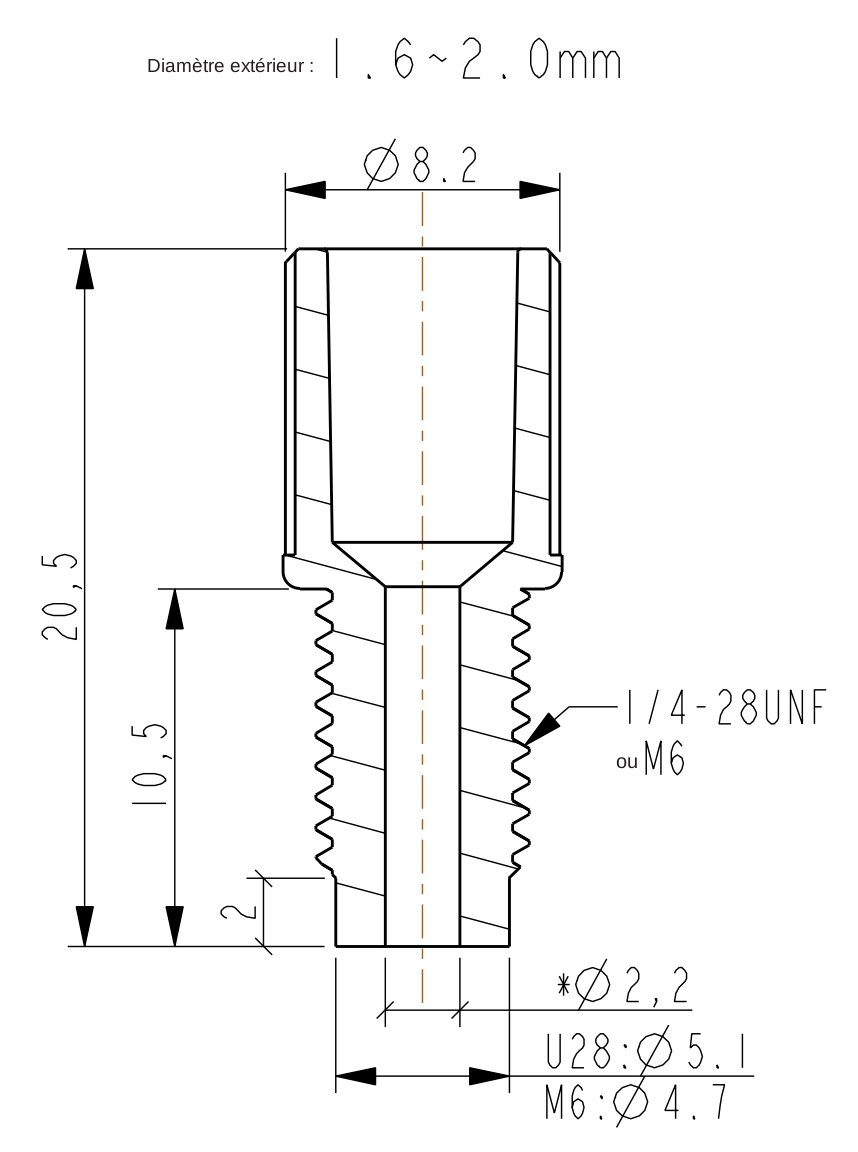
| HF à fond plat standard | 8.2 / 20.5 | 1.6–2.0, 2.5, 3.0–3.2 ; trois groupes | PEEK, PVDF, PPS |
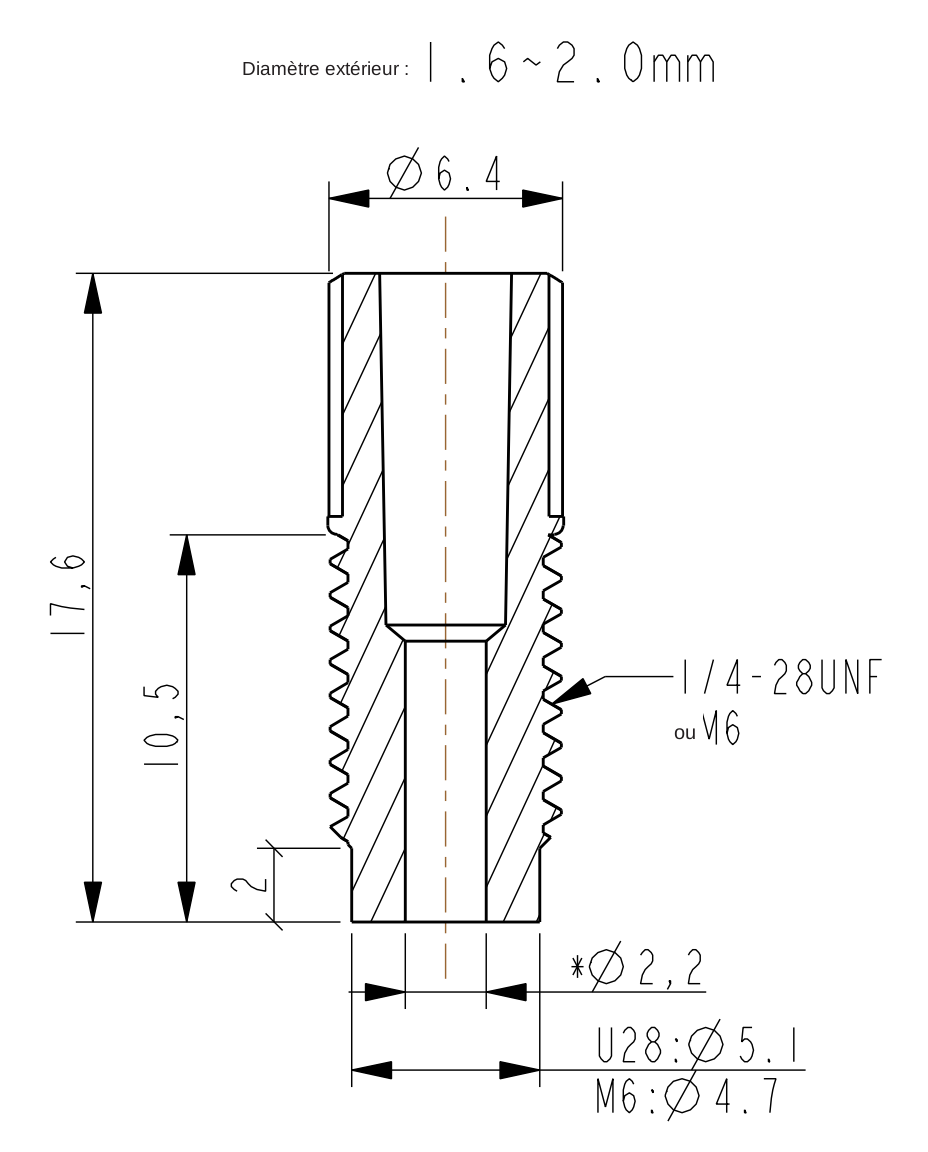
| HF6 à fond plat compact | 6.4 / 17.6 | 1.6–2.0, 2.5, 3.0–3.2 ; trois groupes | PEEK, PVDF, PPS |
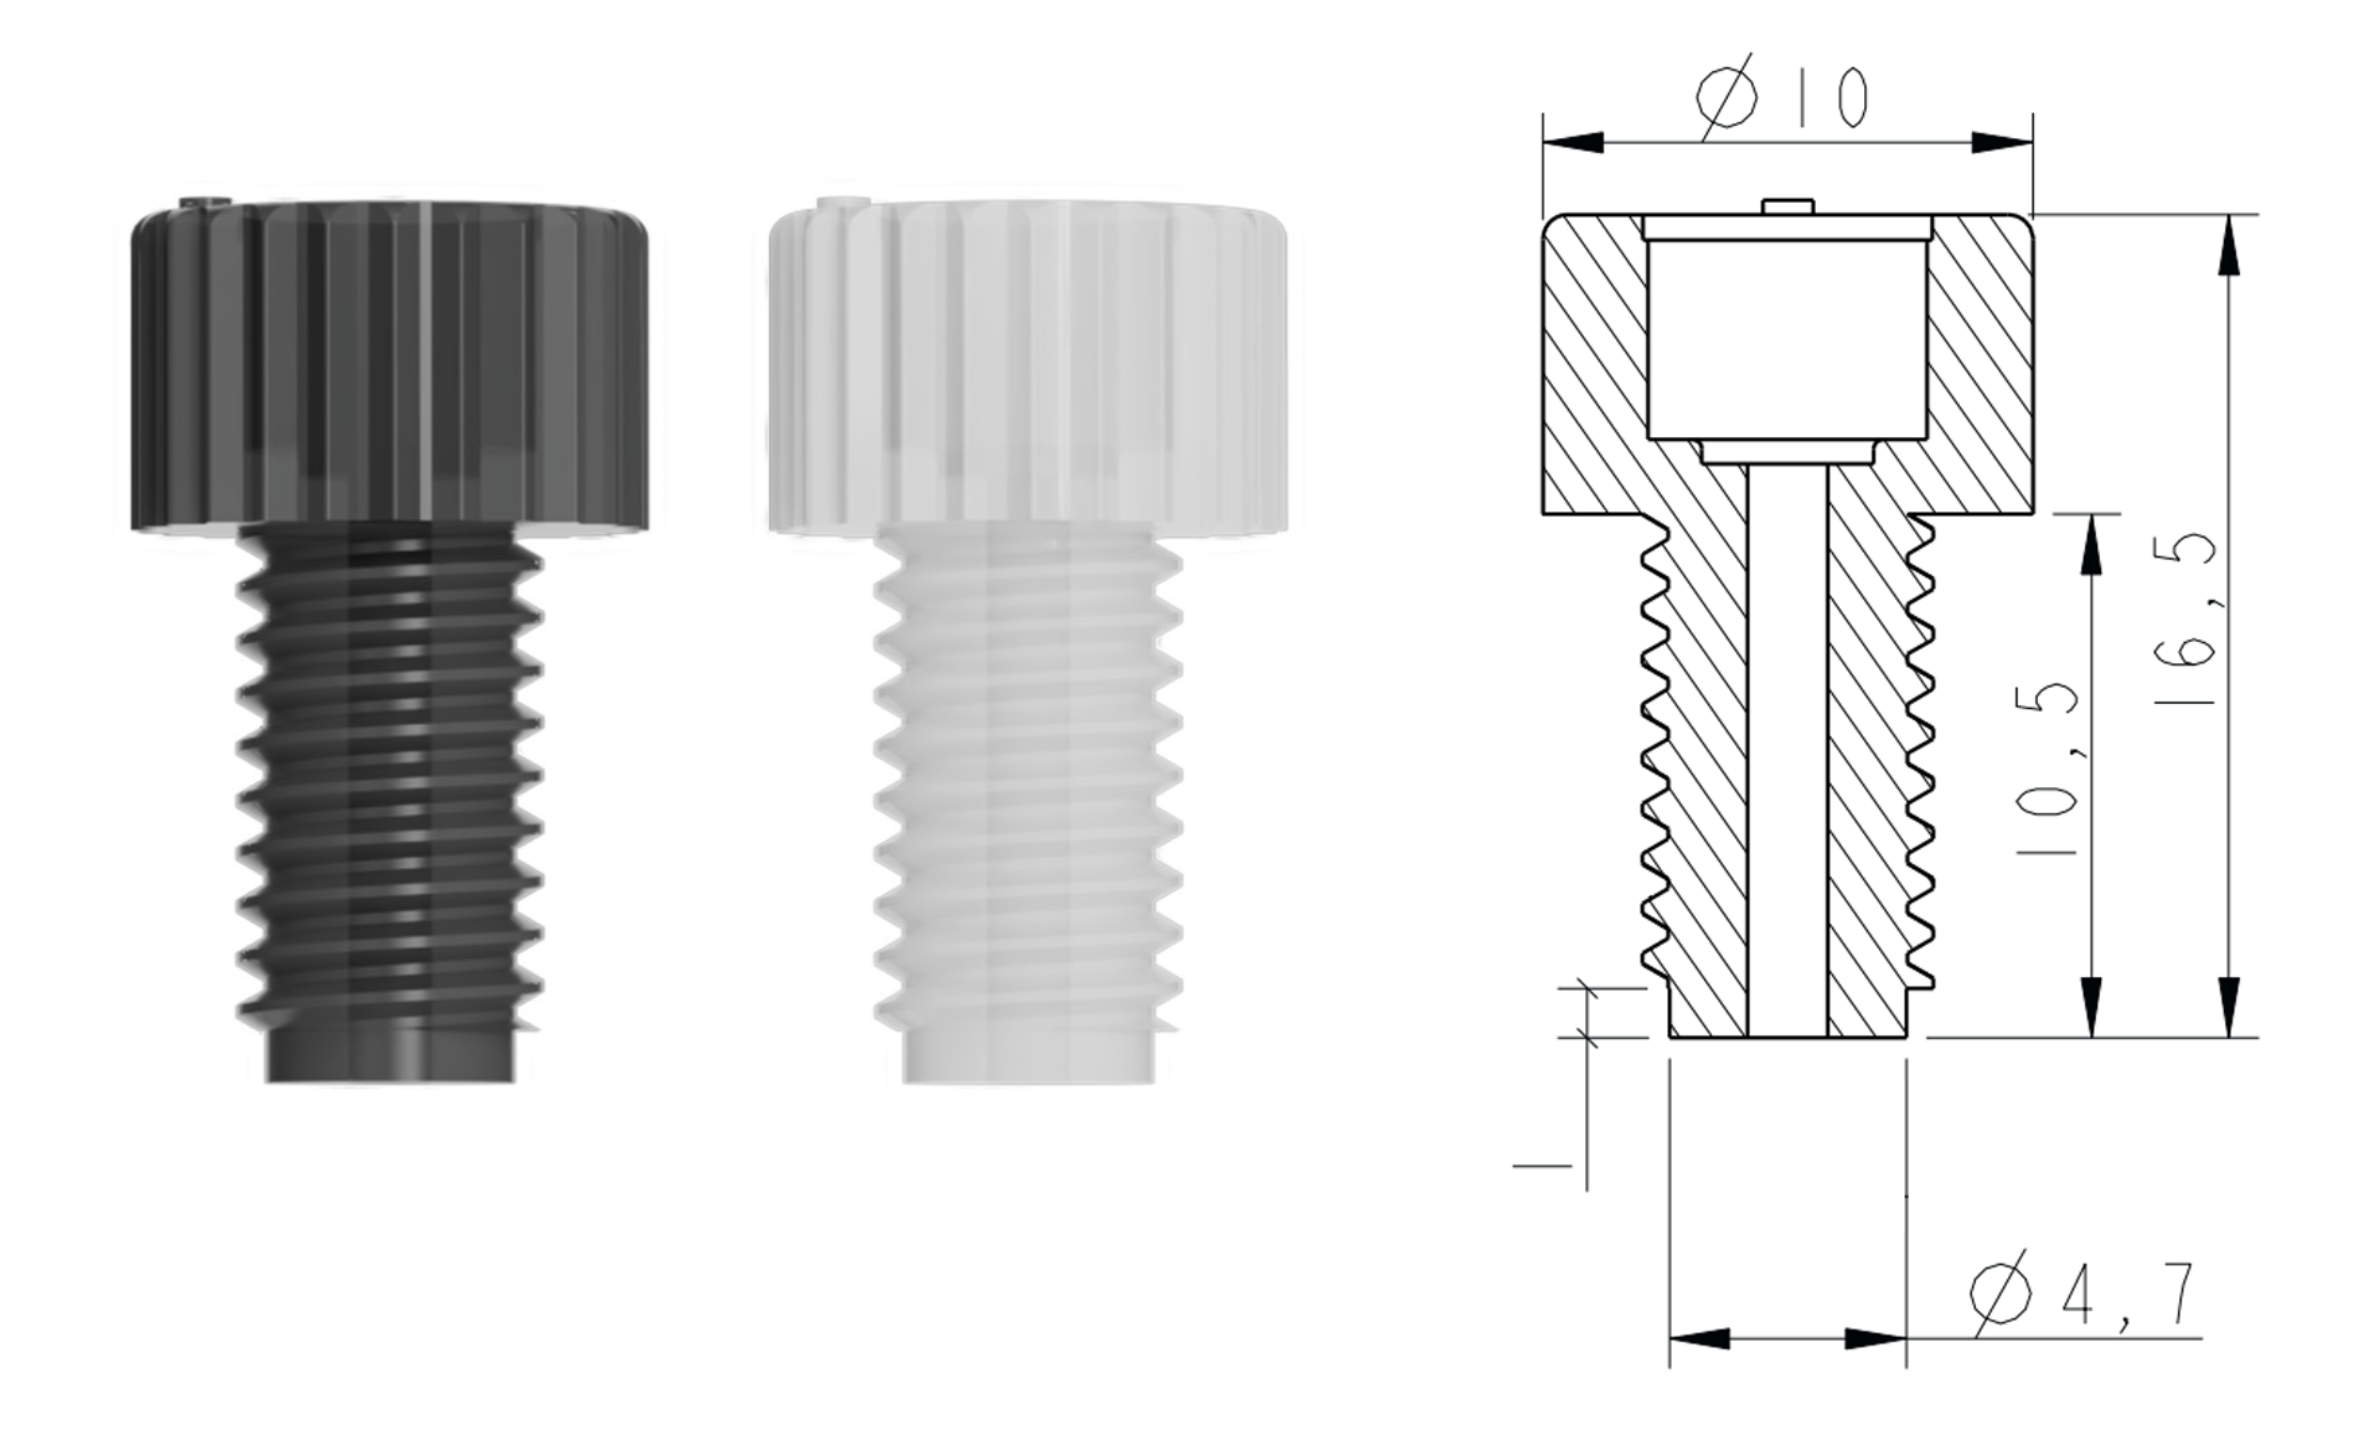
| HFL à fond plat standard | 10 / 16.5 | 1.6, 2.0, 2.5, 3.0, 3.2 ; choix par diamètre | PVDF |
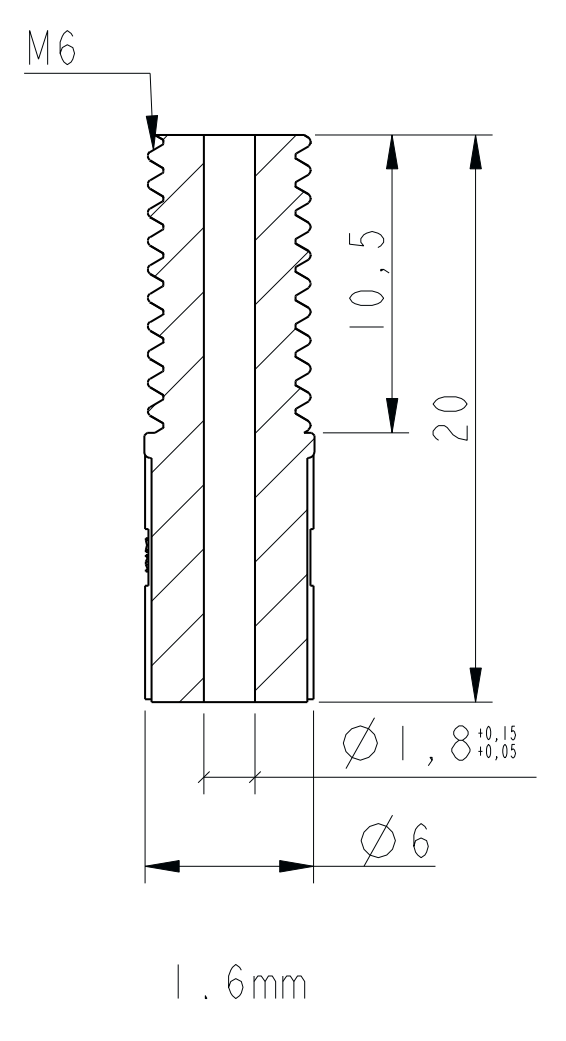
| HFL6 à fond plat compact | 6 / 20 | 1.6, 2.0, 2.5, 3.0, 3.2 ; choix par diamètre | PPS ; ligne applicable aux versions M6 et U28 |
HF : tête standard, trois groupes de diamètres
HF présente une tête de 8.2 mm, une longueur de 20.5 mm et un nez non fileté de 2 mm. Les groupes de tubes 1.6–2.0, 2.5 et 3.0–3.2 mm correspondent aux alésages 2.2, 2.7 et 3.4 mm. Choisissez PEEK, PVDF ou PPS selon le modèle et vérifiez l’accès pour tourner la tête ainsi que la sortie arrière du tube.
Plan : Cotes HF (M6 / 1/4-28 UNF)
HF6 : plus étroit et plus court que HF
HF6 a une tête de 6.4 mm et une longueur de 17.6 mm, soit 1.8 mm et 2.9 mm de moins que HF. Groupes de tubes, matériaux et dégagement avant de 2 mm correspondent à HF. Envisagez HF6 pour des ports rapprochés ou un espace axial réduit, puis vérifiez accès au serrage et démontage. Un format compact ne garantit pas une pression admissible supérieure.
Plan : Cotes HF6 (M6 / 1/4-28 UNF)
HFL : corps plus court, tête plus large
HFL a une tête de 10 mm, une longueur de 16.5 mm et un dégagement avant de 1 mm. Plus court que HF, il exige davantage d’espace radial. Vérifiez les deux directions près d’un boîtier ou de ports rapprochés. Les plans proposent du PVDF naturel et noir pour chacun des diamètres 1.6, 2.0, 2.5, 3.0 et 3.2 mm ; les trois groupes HF ne s’appliquent pas.
Plans : Cotes HFL-M6Cotes HFL-U28
HFL6 : corps fin, vérifier l’entraxe et la réserve axiale
Les plans HFL6 M6 et U28 indiquent une tête de 6 mm, une longueur de 20 mm et un corps PPS. Il est plus étroit que les trois autres, mais plus long que HF6 et HFL : « compact » ne signifie pas minimal dans toutes les directions. Aucun nez non fileté de 2 mm comparable à HF/HF6 n’est indiqué ; vérifiez le port avec la géométrie propre à HFL6.
Pour les diamètres extérieurs HFL6 de 1.6, 2.0, 2.5, 3.0 et 3.2 mm, les alésages nominaux sont 1.8, 2.2, 2.7, 3.2 et 3.4 mm. Le petit HFL6-U40-16-PK-N utilise un filetage 6-40 UNF, un corps PEEK et un tube extérieur de 1.6 mm. Confirmez ses cotes séparément ; celles de M6/U28 ne s’appliquent pas.
Plans : Cotes HFL6-M6Cotes HFL6-U28
Passer du choix du raccord à la définition du tube assemblé
- Vérifiez le filetage complet et la surface à fond plat du port avant de sélectionner la série. M6 et U28 ne sont pas interchangeables.
- Choisissez selon le diamètre extérieur réel et contrôlez alésage et tolérance. L’alésage accueille le tube ; il n’est ni son diamètre intérieur ni le diamètre hydraulique du circuit.
- Utilisez le diamètre de tête pour vérifier les interférences. Contrôlez longueur, profondeur montée et sortie du tube pour l’espace axial, avec une marge de manipulation.
- Adaptez matériau, diamètres et épaisseur de rondelle au raccord, au tube et au port ; confirmez l’appui et la compression du collet.
Les filtres de raccords à bague standard et compacts du site désignent d’autres structures. Les quatre séries à fond plat sont ici HF, HF6, HFL et HFL6 ; les quatre catégories du filtre ne sont pas quatre options à collet plat. Pour un remplacement, vérifiez préfixe de série, révision du plan et géométrie du port.
04Pourquoi une fuite reste-t-elle possible si le raccord se visse ?
Vérifiez le filetage complet : M6×1 et 1/4-28 UNF sont différents. Une apparence proche ou quelques tours ne prouvent pas la compatibilité. Contrôlez ensuite forme, profondeur et état du fond pour confirmer la surface de contact prévue.
La connexion illustrée exige un fond plat conforme au plan. Un cône incompatible peut empêcher l’appui et provoquer fuite ou rétention locale. Nez, épaisseur de rondelle et dimensions du collet déterminent ensemble la position ; recherchez une interférence avant d’obtenir la compression effective.
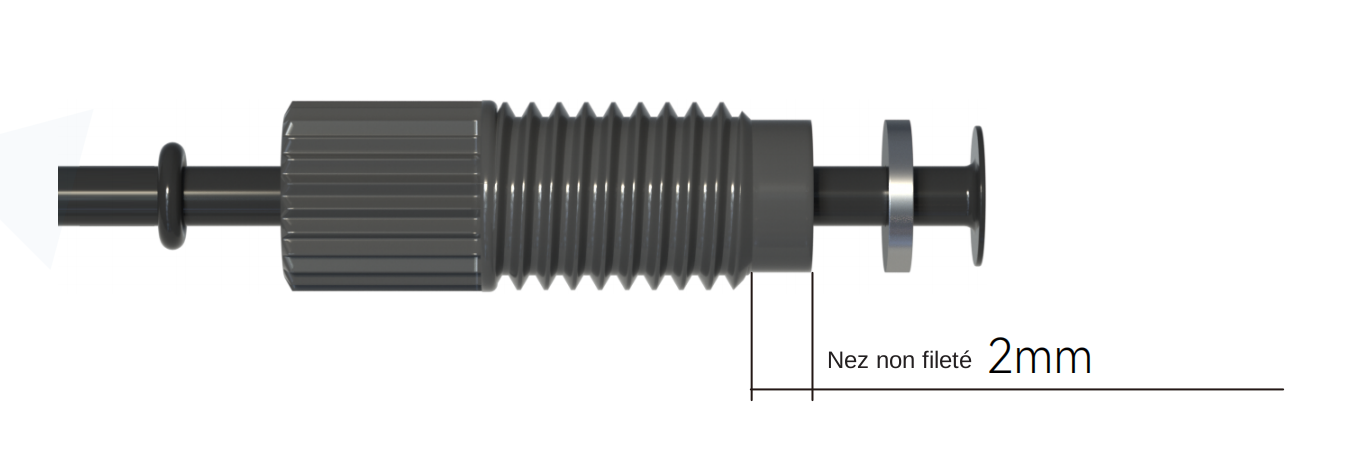
| Zone à contrôler | Exigence illustrée ou d’accouplement | Interprétation au montage |
|---|---|---|
| Nez du raccord | HF/HF6 : 2 mm ; HFL : 1 mm ; pas de dégagement équivalent indiqué pour HFL6 M6/U28 | Vérifier chaque série, sans généraliser 2 mm |
| Diamètre du nez | HF/HF6/HFL : 4.7 mm sur les plans M6, 5.1 mm sur les plans U28 | Géométrie du nez, et non diamètre nominal du filetage ou extérieur du tube ; non applicable à HFL6 |
| Intérieur du port récepteur | Les consignes d’usinage de ce type d’assemblage prescrivent un dégagement de filetage intérieur de hauteur ≤1 mm | Coter et contrôler séparément du nez du raccord |
| Fond du port | Face plane sans cône, conforme au plan d’accouplement | Vérifier forme, contamination, rayures et contact réel |
| Rondelle et collet | Dimensions adaptées au raccord, tube et port | Confirmer ordre, intégrité et position de compression |
Ces exigences concernent l’assemblage et le port correspondants ; elles ne sont pas une norme universelle pour tous les raccords à collet. Pour une vanne ou un module existant, fournissez une coupe du port plutôt que le seul nom du filetage.
05Comment distinguer défaut de pièce et problème de montage ?
Vérifiez interfaces et pièces avant d’ajuster. Resserrer toujours davantage peut déformer définitivement le collet plastique et masquer un port incompatible. Respectez méthode et couple propres au raccord, tube et assemblage ; aucune valeur unique ne couvre tous les modèles.
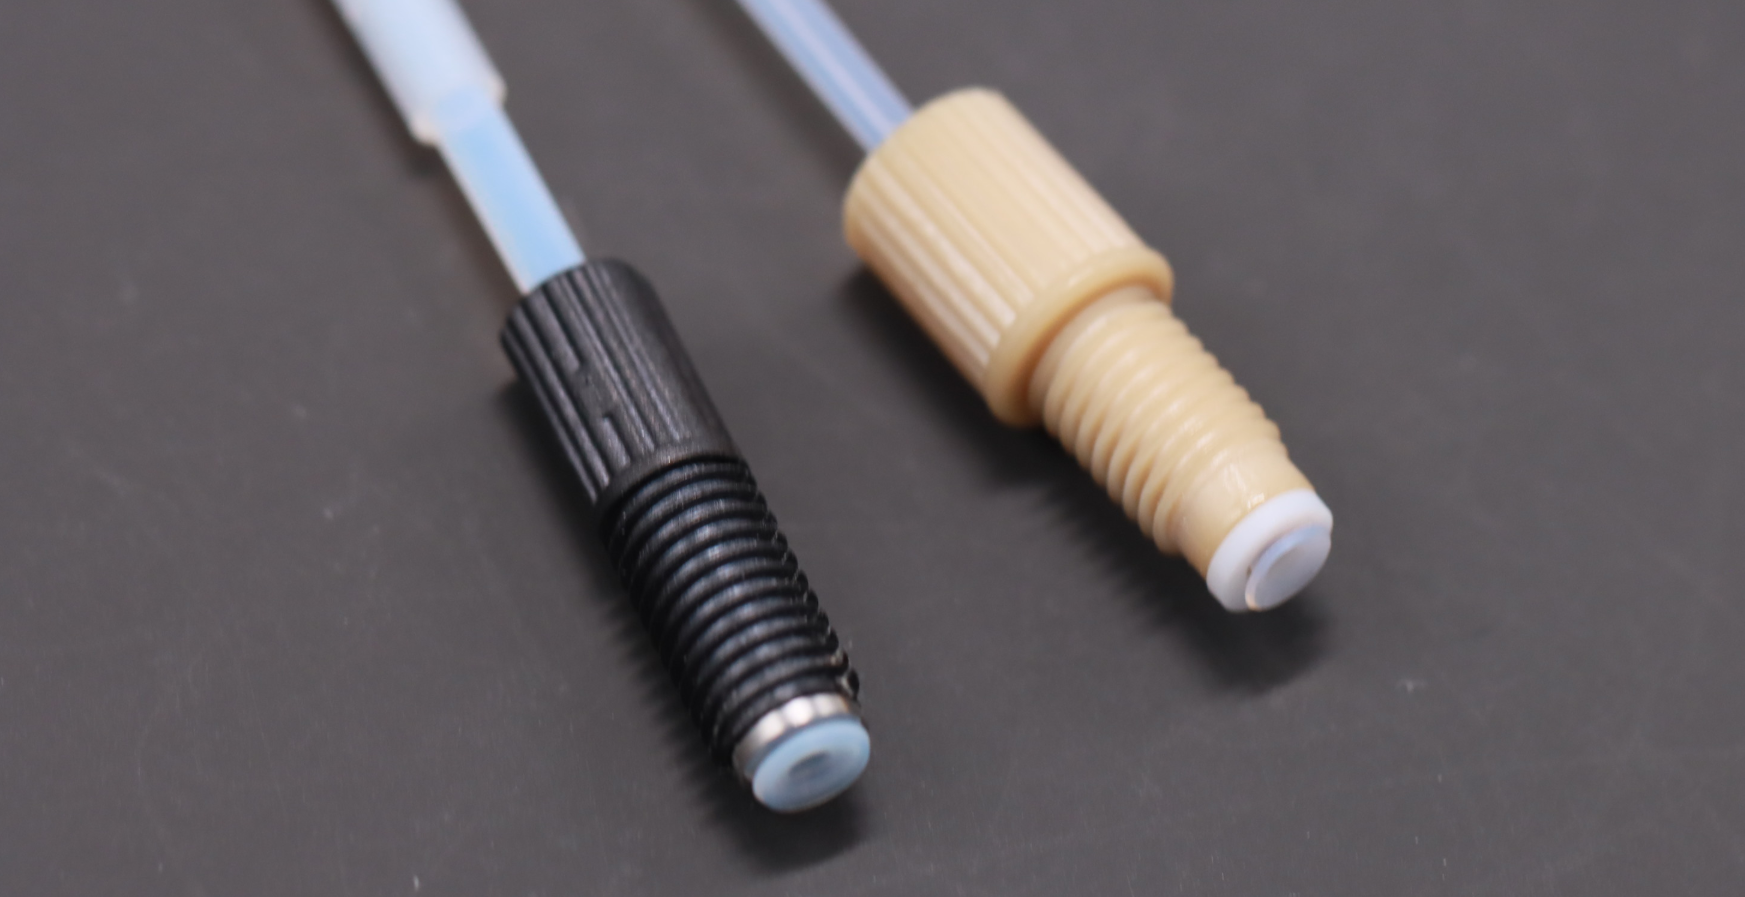
- Contrôlez modèle, diamètre extérieur, rondelle et plan du port pour exclure un mélange de pièces.
- Recherchez collet incliné, fissuré ou déformé et passage altéré par le formage ou la compression.
- Vérifiez les rondelles absentes, incorrectes ou endommagées et les rayures ou particules sur la face du port.
- Montez selon la méthode prévue ; observez si le tube se tord pendant le vissage.
- Rétablissez le cheminement réel, éliminez traction par manque de longueur, courbes serrées et efforts latéraux, puis retestez dans les conditions de l’équipement.
Si le banc est satisfaisant mais que le montage fuit, privilégiez le cheminement et les charges externes. Si un port concentre les défauts, contrôlez d’abord ses pièces et sa face d’étanchéité. Cela distingue incompatibilité, état des pièces et contraintes de pose.
06Quelles validations réaliser sur instrument ?
| Validation | Contrôles |
|---|---|
| Dimensions et montage | Référence de longueur, composants aux deux extrémités, entraxe, accès aux outils et courbures installées |
| Étanchéité en fonctionnement | Comportement sous pression ou dépression réelle, température et variations de pression |
| Fluides et nettoyage | Évolution du tube, du collet et de l’étanchéité après exposition aux réactifs et nettoyants réels |
| Maintenance et reconnexion | Démonter selon méthodes et cycles de l’équipement ; contrôler collets, rondelles et étanchéité après reconnexion |
| Constance des lots | Vérifier matériaux, cotes, aspect, identification et essais selon le plan convenu |
Pression d’essai, durée, fuite admissible et cycles de démontage doivent découler des exigences de l’équipement et de l’assemblage confirmé. Une caractéristique de pièce ne garantit pas automatiquement pression, durée de vie ou réutilisation de l’ensemble.
07Quelles informations fournir pour un assemblage sur mesure ?
Pour une demande FOREACH, repérez les extrémités A et B et détaillez chaque raccord, filetage, rondelle et port. Collet simple ou double, longueur, retenues et repères se définissent par projet ; les combinaisons livrables suivent les plans et documents confirmés.
- Fluide : réactifs et nettoyants, concentrations, températures, durées de contact et fonctionnement.
- Tube : FEP ou PTFE, diamètre intérieur × extérieur, couleur, longueur finie et référence de mesure.
- Extrémités A/B : série, matériau, filetage complet, rondelles et plans des ports récepteurs.
- Montage : cheminement, entraxe, espace de courbure et méthode de maintenance/démontage.
- Identification : retenues éventuelles, texte des repères, orientation d’impression et position.
- Réception : tolérances, aspect, propreté, étanchéité en service et contrôles après maintenance.
Pour un remplacement, joignez des photos de l’original et décrivez le problème : longueur insuffisante, montage difficile, fuite après maintenance ou variation de lot. Relier défaut, structure et conditions permet de décider s’il faut changer tube, raccord, rondelle ou exigences de fabrication et de montage.
Consulter : Modèles et caractéristiques des raccords pour tubes rigides
08Questions fréquentes
Peut-on arrêter une fuite en serrant davantage ?
Vérifiez d’abord port, collet, rondelle et traction ou torsion du tube. Un effort supplémentaire peut déformer le plastique ou abîmer le filetage. Respectez la méthode et le couple du modèle précis ; aucune valeur unique ne couvre tous les raccords. Ne présumez pas qu’un frein-filet ou du ruban PTFE constitue une réparation adaptée.
Pourquoi l’assemblage fuit-il dans l’instrument après un essai statique réussi ?
L’essai statique ne couvre pas toutes les conditions installées. Le cheminement peut créer traction, torsion ou charges latérales liées au mouvement ; température et pression peuvent modifier le contact. Notez lieu et moment de la fuite, vérifiez longueur, fixations et liberté de mouvement, puis retestez sous pression ou dépression, température et cadence réelles.
Un collet déformé peut-il être réutilisé ou reformé sur place ?
Ne compensez pas fissure, inclinaison ou déformation permanente par un serrage supplémentaire. Remplacement ou reformage doivent respecter matériau, outil, procédé, longueur finie et critères confirmés. Contrôlez de nouveau passage et étanchéité après reprise. Aucun nombre universel de réutilisations ne s’applique à toutes les configurations.
Comment vérifier la compatibilité après un changement de réactif ou de nettoyant ?
Identifiez les matériaux réellement mouillés du tube, du collet et des autres pièces. Vérifiez composition, concentration, température, durée de contact et nettoyage. Le matériau ou la couleur du corps ne représente pas l’ensemble, et une indication générale de résistance chimique ne suffit pas. Évaluez le couple matériau–fluide précis et validez des échantillons dans les conditions visées si nécessaire.
Pourquoi une courbe serrée peut-elle affecter débit et étanchéité ?
Courbure ou écrasement peuvent réduire le passage ; manque de longueur, torsion et efforts latéraux peuvent modifier l’appui du collet. Contrôlez séparément restriction et charges sur le raccord. Vérifiez espace de courbure, supports et liberté de mouvement selon matériau et dimensions réels, sans appliquer un rayon universel à tous les tubes.
Les quatre séries partagent-elles les limites de pression, température et couple ?
Un filetage identique ou une forme proche ne prouve pas des limites communes. Corps, tube et épaisseur, rondelle, formage, port et conditions de service influencent l’ensemble. Le tableau vérifie la géométrie de montage ; pression, température, couple et cycles de maintenance se confirment pour la combinaison et les conditions d’essai précises.