
플랜지형 튜브 어셈블리 선정: 밀봉 구조, 포트 적합성 및 장착 검증
분석 장비와 자동화 유로에서 펌프, 밸브, 유체 모듈을 연결하는 튜브 어셈블리는 유체 이송뿐 아니라 밀봉, 배관 및 교체 요건도 충족해야 합니다. 연결할 수 있다는 것만으로는 충분하지 않습니다. 튜브 플랜지, 와셔와 수용 포트의 조합이 올바른 밀봉 위치에 압착력을 전달하는지를 결정합니다.
기존 장비는 원래 어셈블리와 포트 도면부터 확인합니다. 신규 OEM 유로는 배관 경로, 포트 간격과 유지보수 방식을 고려해 구성합니다. 아래에서는 구성 부품, 재질·치수, 피팅 선정과 장착 검사를 순서대로 설명합니다.
01어떤 부품으로 구성되며 어떻게 밀봉하나요?
미리 성형한 튜브 끝단은 바깥쪽으로 펼쳐진 플랜지를 이룹니다. 조립 시 나사형 피팅이 축 방향 힘을 가하고, 맞는 와셔가 플랜지를 지지·압착해 평저형 포트의 밀봉면에 밀착시킵니다. 따라서 나사 체결과 단면 밀봉을 따로 확인해야 합니다. 피팅이 나사에 들어간다고 플랜지가 포트 바닥에 닿은 것은 아닙니다.
HF, HF6, HFL, HFL6 평저형 피팅을 선택할 수 있습니다. HF와 HFL은 표준형, HF6와 HFL6는 소형 헤드 구조입니다. 모두 맞는 와셔로 플랜지를 압착하지만 헤드, 전체 길이, 관통공과 전단 형상이 다릅니다. 특정 시리즈와 모델을 정해야 하며 하나의 치수를 전체 제품에 적용하면 안 됩니다.
| 구성 부품 | 주요 역할 | 확인 사항 |
|---|---|---|
| 튜브와 성형 플랜지 | 유체를 이송하고 성형 끝단으로 단면을 밀봉 | 재질, 내·외경, 길이, 단측/양측 플랜지 및 성형 치수 |
| 나사형 피팅 | 포트 연결 및 축 방향 압착력 제공 | 시리즈, 재질, 나사, 관통공과 설치 공간 |
| 지지 와셔 | 플랜지를 지지하고 압착력을 전달 | 재질, 내·외경, 두께 및 피팅과의 조합 |
| O링 / 위치 제한 슬리브 | 튜브를 따라 피팅이 미끄러지는 범위 제한 | 사용 여부, 위치 및 허용 이동 범위 |
| 튜브 라벨 | 유로, 포트 또는 설치 위치 식별 | 표기 내용, 방향, 위치 및 양 끝 대응 관계 |
피팅 뒤의 O링이나 슬리브는 미끄러짐을 제한하며 수용 포트의 밀봉 링이 아닙니다. 양 끝 인터페이스가 다르면 피팅과 와셔도 각각 확인하고 동일한 구성이라고 가정하지 않습니다.
02튜브 재질, 피팅 재질과 관경은 어떻게 구분해 정하나요?
| 부품 | 기재된 구성 | 선정 시 적용 범위 |
|---|---|---|
| 튜브 | FEP, PTFE | 화학적 적합성과 플랜지 성형 적합성을 별도로 확인 |
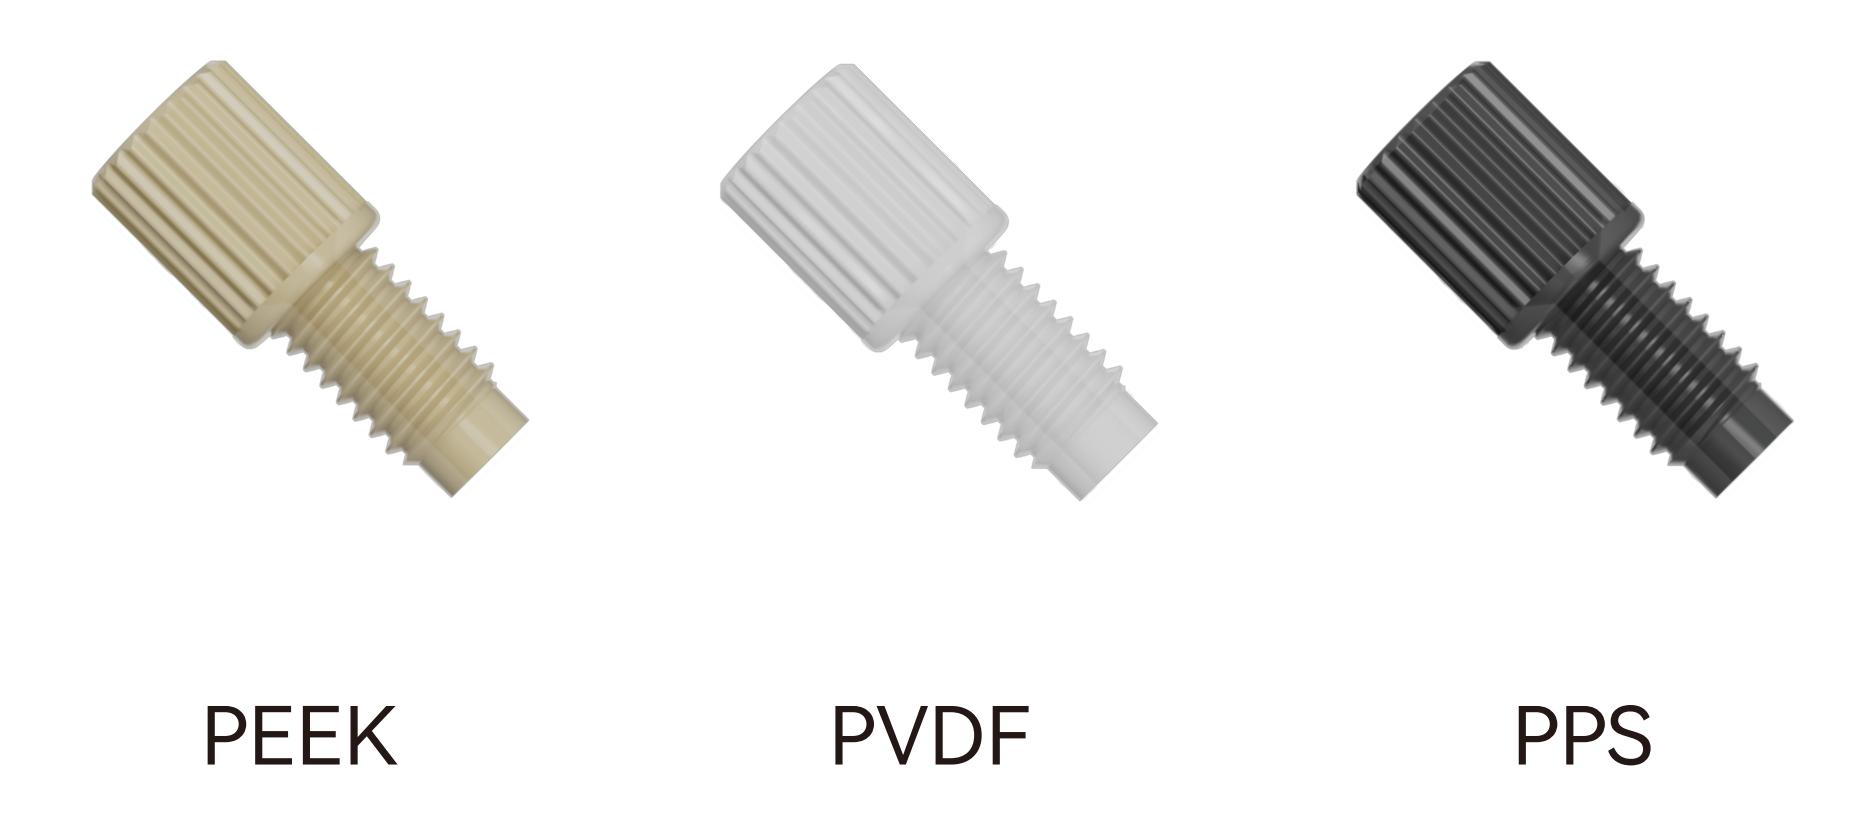
| HF / HF6 본체 | PEEK, PVDF, PPS | 모델별 재질, 나사 및 튜브 외경 조합 확인 |
| HFL 본체 | PVDF | 나사, 튜브 외경 및 색상 조합에 따라 선정 |
| HFL6 본체 | 기재된 M6×1·1/4-28 UNF 모델은 PPS이며, 소형 6-40 UNF 모델은 PEEK | 다른 나사나 치수의 재질 사양을 그대로 적용하지 않음 |
| 맞춤 와셔 | 치수에 따라 SUS, PEEK 또는 PTFE | 내경, 외경과 두께 확인; 모든 치수에 모든 재질이 제공되지는 않음 |
튜브 내경, 튜브 외경과 피팅 관통공을 구분합니다. 내경과 길이는 유동 저항 및 내부 용적에 영향을 주며, 외경은 피팅·와셔·성형 공구와의 조합을 결정합니다. 관통공은 지정된 튜브 외경을 수용해야 합니다. 세 치수를 모두 단순히 ‘관경’으로 표현하면 모호합니다.
현재 자료의 튜브 외경은 1.6, 2.0, 2.5, 3.0, 3.2 mm입니다. 내경과 외경을 한 쌍으로 정합니다. 예를 들어 0.8 × 1.6 mm는 내경 × 외경이며 두 개의 호환 외경을 뜻하지 않습니다. 재질과 성형 요건에 맞는 조합인지 확인합니다.
목표 유체에 견딘다고 모든 벽 두께가 같은 성형 공정에 적합한 것은 아닙니다. 가공 전 공구, 재질, 내·외경 범위를 확인하고 성형 후 끝단과 유로를 검사합니다. 길이도 양 끝 밀봉면 사이 거리 등 기준을 정해 절단 길이와 완성 길이를 혼동하지 않도록 합니다.
03HF, HF6, HFL, HFL6는 어떻게 선택하나요?
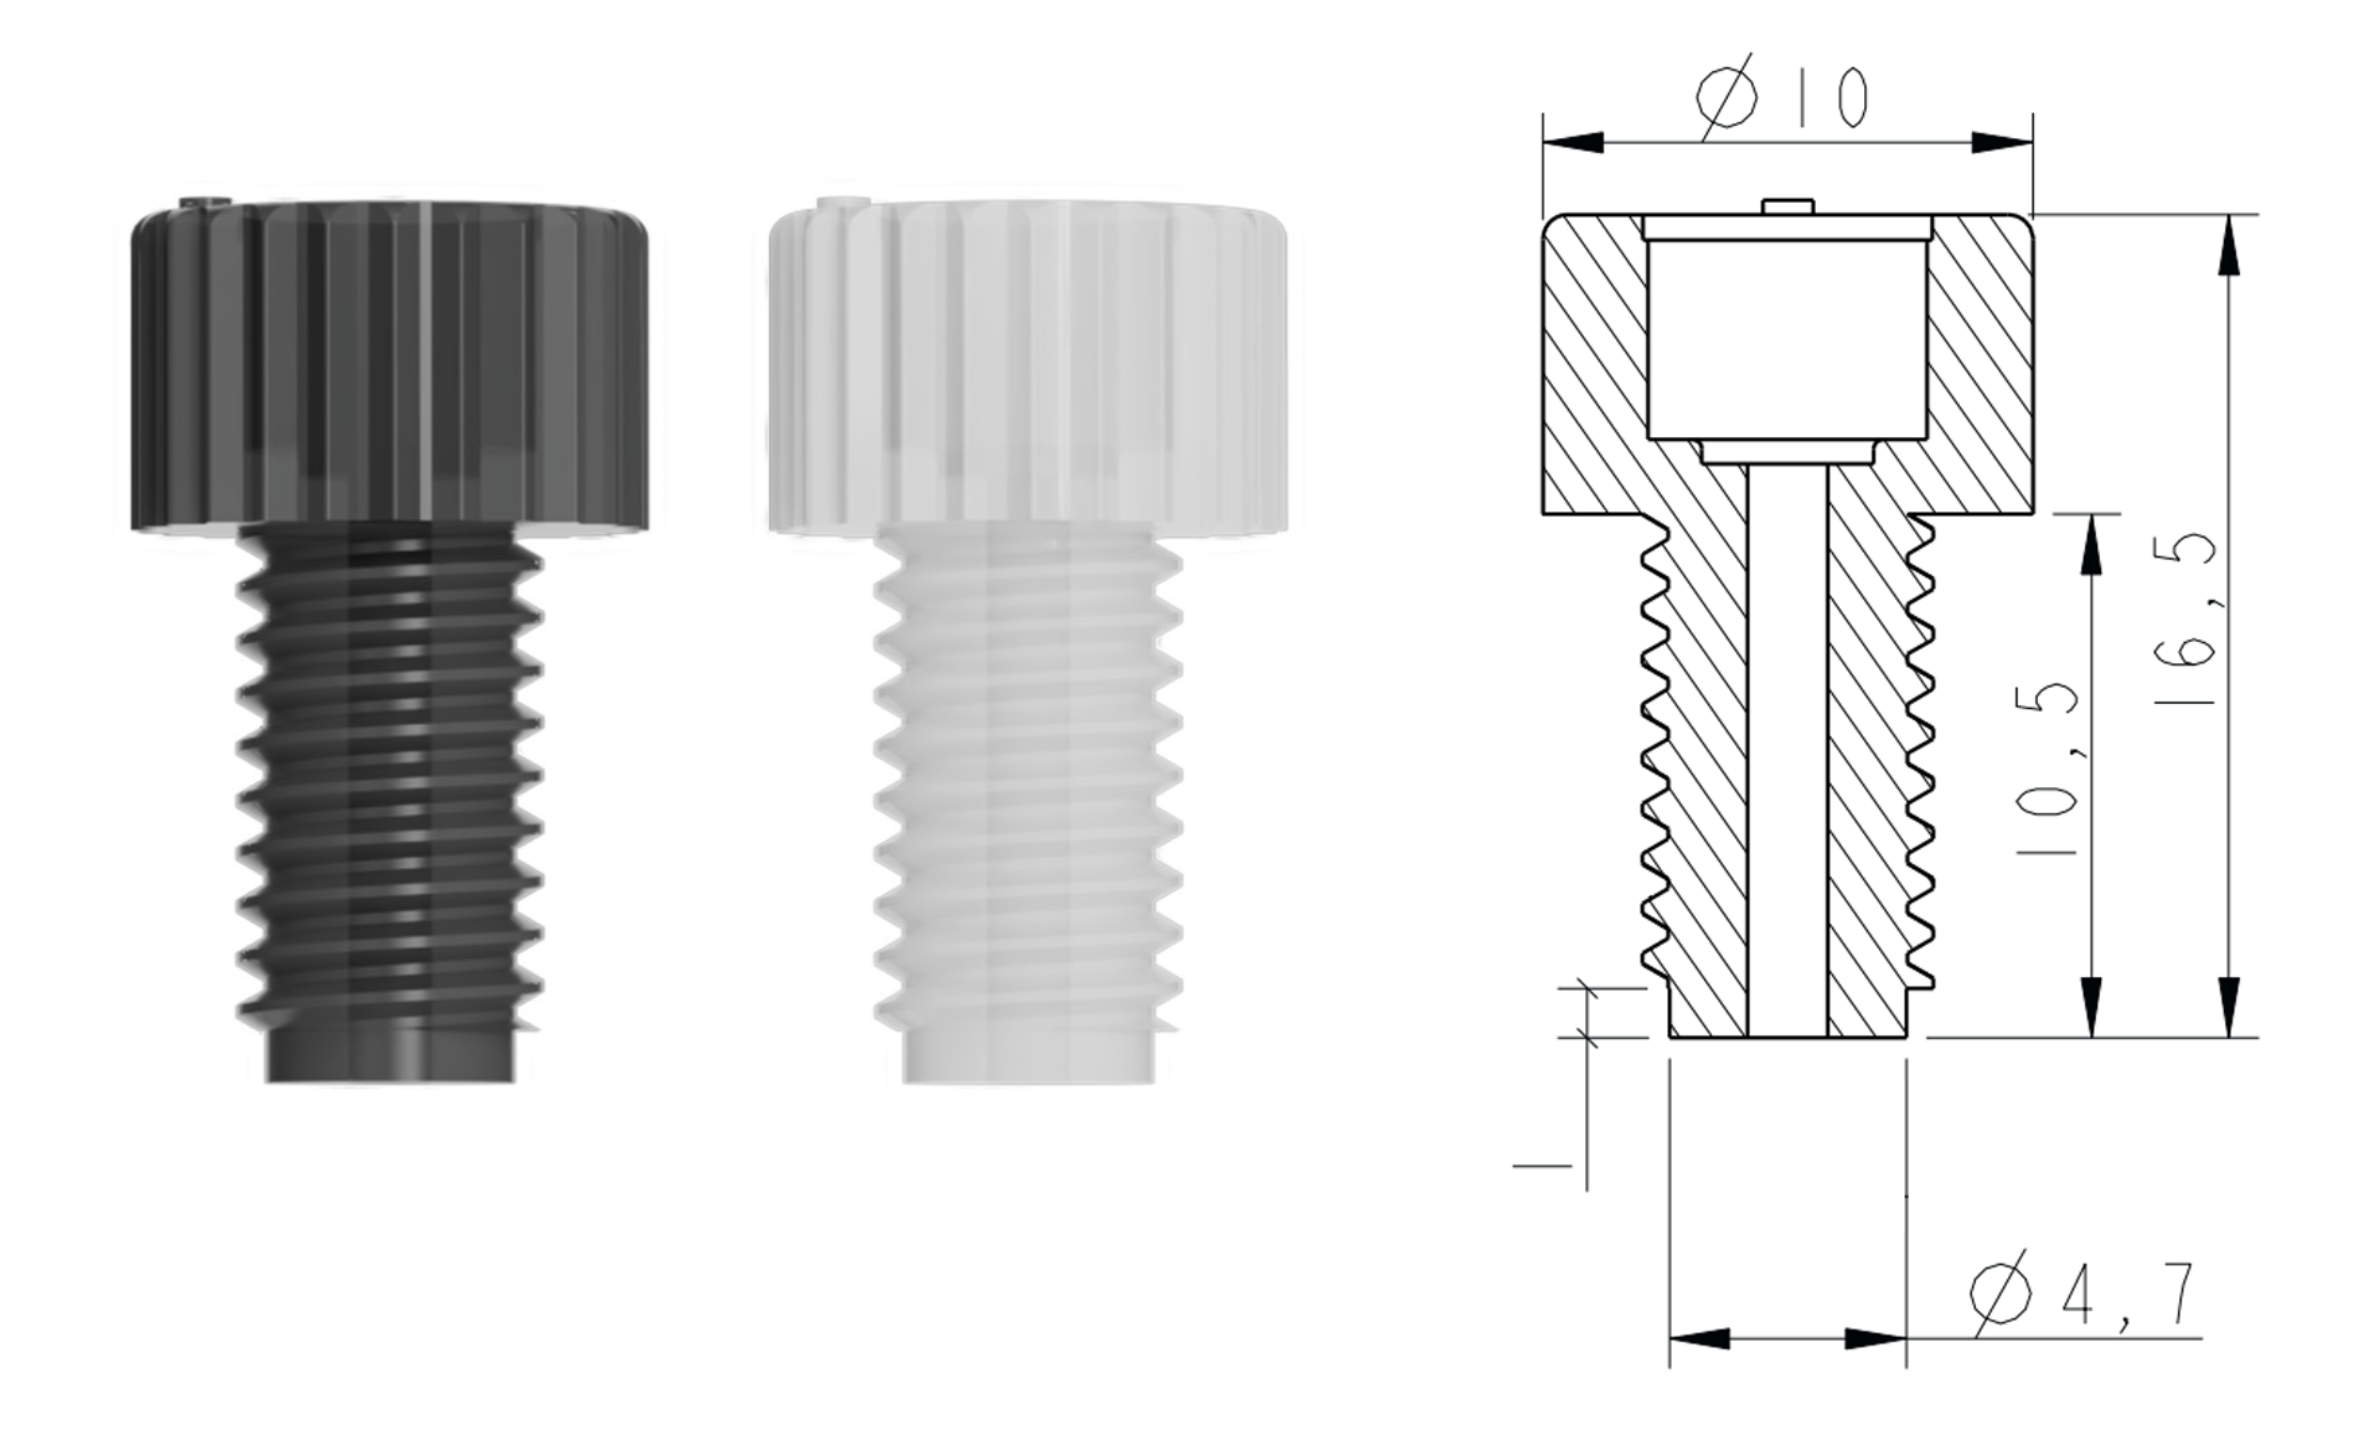
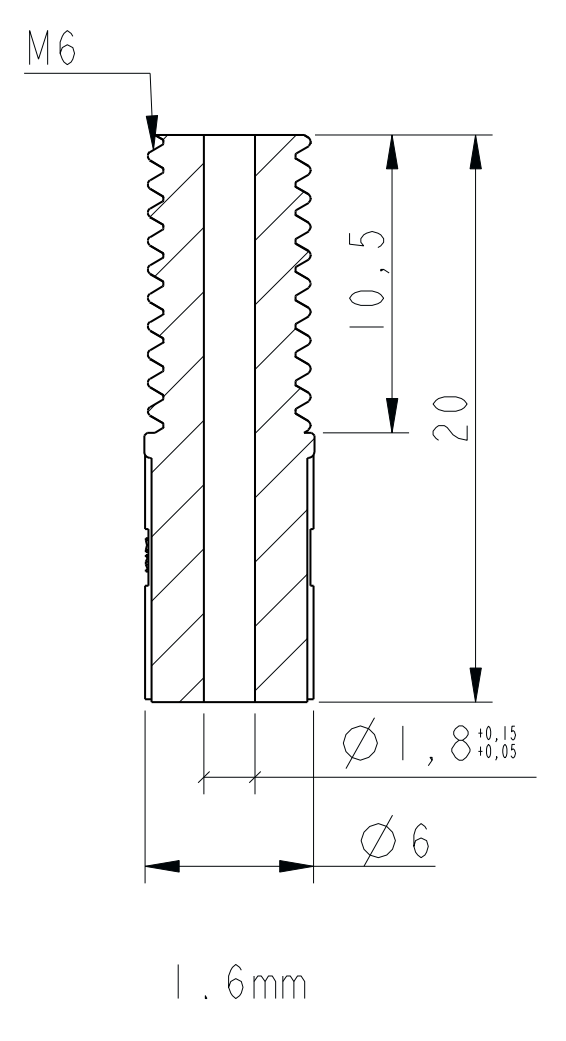
네 시리즈 모두 M6×1과 1/4-28 UNF 구성이 있습니다. 나사, 튜브 외경과 재질을 먼저 확인한 다음 헤드 외경, 축 방향 길이와 전단 구조를 비교합니다. 아래 수치는 웹사이트 연결 도면 기준이며 단위는 mm입니다. 플랜지와 와셔를 제외한 치수이며 장착 후 돌출 길이와는 다릅니다.





| 시리즈 | 헤드 외경 / 전체 길이 | 튜브 외경 | 본체 재질 |
|---|---|---|---|
| HF 표준 평저형 | 8.2 / 20.5 | 1.6–2.0, 2.5, 3.0–3.2의 세 그룹 | PEEK, PVDF, PPS |
| HF6 소형 평저형 | 6.4 / 17.6 | 1.6–2.0, 2.5, 3.0–3.2의 세 그룹 | PEEK, PVDF, PPS |
| HFL 표준 평저형 | 10 / 16.5 | 1.6, 2.0, 2.5, 3.0, 3.2를 각각 선정 | PVDF |
| HFL6 소형 평저형 | 6 / 20 | 1.6, 2.0, 2.5, 3.0, 3.2를 각각 선정 | PPS; 이 행은 M6 및 U28용 |
HF: 표준 헤드와 세 그룹의 튜브 외경
HF는 헤드 외경 8.2 mm, 전체 길이 20.5 mm이며 전단에 2 mm 비나사부가 있습니다. 튜브 외경 1.6–2.0, 2.5, 3.0–3.2 mm 그룹은 각각 관통공 2.2, 2.7, 3.4 mm에 대응합니다. 모델에 따라 PEEK, PVDF, PPS를 고르고 헤드 회전 공간과 뒤쪽 튜브 출구 공간을 확인합니다.
HF6: HF보다 가늘고 짧은 소형 구조
HF6는 헤드 외경 6.4 mm, 전체 길이 17.6 mm로 HF보다 각각 1.8 mm, 2.9 mm 작습니다. 튜브 그룹, 재질 및 2 mm 전단 여유부는 해당 HF 구성과 같습니다. 포트 간격이나 축 방향 공간이 좁을 때 후보로 검토하되 실제 간격, 체결 접근성과 분해 공간을 확인합니다. 작은 외형이 높은 내압을 의미하지는 않습니다.
HFL: 짧은 본체와 넓은 헤드
HFL은 헤드 외경 10 mm, 전체 길이 16.5 mm, 전단 여유부 1 mm입니다. HF보다 짧지만 헤드는 넓으므로 하우징이나 인접 포트 근처에서 축·반경 방향 공간을 각각 확인합니다. 도면은 PVDF 자연색과 검정, 외경 1.6, 2.0, 2.5, 3.0, 3.2 mm별 모델을 제시합니다. HF의 세 그룹을 그대로 적용하지 않습니다.
HFL6: 가는 본체, 반경 간격과 축 방향 여유 확인
HFL6 M6와 U28 도면은 헤드 외경 6 mm, 전체 길이 20 mm, PPS 본체를 명시합니다. 다른 세 종류보다 가늘지만 HF6와 HFL보다는 길어 ‘소형’이 모든 방향에서 최소라는 뜻은 아닙니다. HF/HF6와 같은 2 mm 전단 비나사부는 표시되지 않으므로 HFL6 자체 형상으로 포트를 검토합니다.
HFL6의 튜브 외경 1.6, 2.0, 2.5, 3.0, 3.2 mm에 대응하는 공칭 관통공은 1.8, 2.2, 2.7, 3.2, 3.4 mm입니다. 별도의 소형 HFL6-U40-16-PK-N은 6-40 UNF 나사, PEEK 본체와 1.6 mm 튜브 외경을 사용합니다. 설치 치수를 별도로 확인해야 하며 표의 M6/U28 치수를 적용하면 안 됩니다.
피팅 시리즈에서 어셈블리 구성으로 구체화하기
- 장비 포트의 완전한 나사 사양과 평저 밀봉 구조를 확인한 뒤 시리즈를 고릅니다. M6와 U28은 교환할 수 없습니다.
- 실제 튜브 외경으로 모델을 고르고 관통공과 공차를 확인합니다. 관통공은 튜브 수용 공간이며 튜브 내경이나 어셈블리 유로 직경이 아닙니다.
- 헤드 외경으로 인접 피팅 간섭을 확인합니다. 전체 길이, 삽입 깊이와 출구 방향으로 축 방향 공간 및 조작 여유를 확인합니다.
- 피팅, 튜브와 포트에 맞게 와셔 재질·내외경·두께를 선정하고 플랜지 지지 및 압착 위치를 확인합니다.
웹사이트의 표준·소형 페룰 피팅 필터는 다른 연결 구조입니다. 여기서 네 평저형 시리즈는 HF, HF6, HFL, HFL6이며 필터의 네 분류가 모두 플랜지용인 것은 아닙니다. 교체 시 시리즈 접두어, 도면 버전과 포트 구조를 함께 확인합니다.
04나사가 들어가는데도 왜 누설될 수 있나요?
완전한 나사 사양부터 확인합니다. M6×1과 1/4-28 UNF는 다른 규격이며 외관이 비슷하거나 몇 바퀴 들어간다고 호환되지 않습니다. 이어 포트 바닥의 형상, 깊이와 상태가 필요한 밀봉 접촉을 제공하는지 확인합니다.
그림의 연결에는 도면에 맞는 평저 밀봉면이 필요합니다. 맞지 않는 원추형 바닥은 플랜지 접촉을 막아 누설이나 국부 잔류를 유발할 수 있습니다. 피팅 전단, 와셔 두께와 플랜지 치수가 장착 위치를 함께 결정하므로 유효 압착 전에 다른 부위가 간섭하는지 확인합니다.
| 확인 부위 | 표시 또는 결합 요건 | 조립 시 해석 |
|---|---|---|
| 피팅 전단 | HF/HF6: 2 mm; HFL: 1 mm; HFL6 M6/U28에는 동등 부위 미표시 | 시리즈별로 확인하며 2 mm를 일괄 적용하지 않음 |
| 전단 직경 | HF/HF6/HFL의 M6 도면은 4.7 mm, U28 도면은 5.1 mm | 전단 형상 치수이며 나사 공칭경이나 튜브 외경이 아님; HFL6에는 적용하지 않음 |
| 수용 포트 내부 | 해당 어셈블리의 결합 가공 설명은 암나사 여유부 높이를 ≤1 mm로 규정 | 피팅 전단 치수와 별도로 표기하고 확인 |
| 포트 바닥 | 결합 도면에 맞는 테이퍼 없는 평저 밀봉면 | 형상, 오염, 흠집과 실제 접촉 위치 확인 |
| 와셔와 플랜지 | 피팅, 튜브와 포트에 맞는 치수 | 조립 순서, 부품 상태와 압착 위치 확인 |
이 여유부 요건은 해당 어셈블리와 포트 설계에 적용되며 모든 플랜지 피팅의 공통 가공 표준이 아닙니다. 기존 밸브나 모듈에 연결할 때는 나사명뿐 아니라 수용 포트 단면도를 제공해야 합니다.
05누설 시 부품 문제와 설치 문제를 어떻게 구분하나요?
조립을 조정하기 전에 인터페이스와 부품을 검사합니다. 계속 더 세게 조이면 플라스틱 플랜지가 영구 변형되고 포트 불일치가 가려질 수 있습니다. 특정 피팅, 튜브와 어셈블리의 조립 방법·토크를 따르며 모든 모델에 같은 값을 적용하지 않습니다.
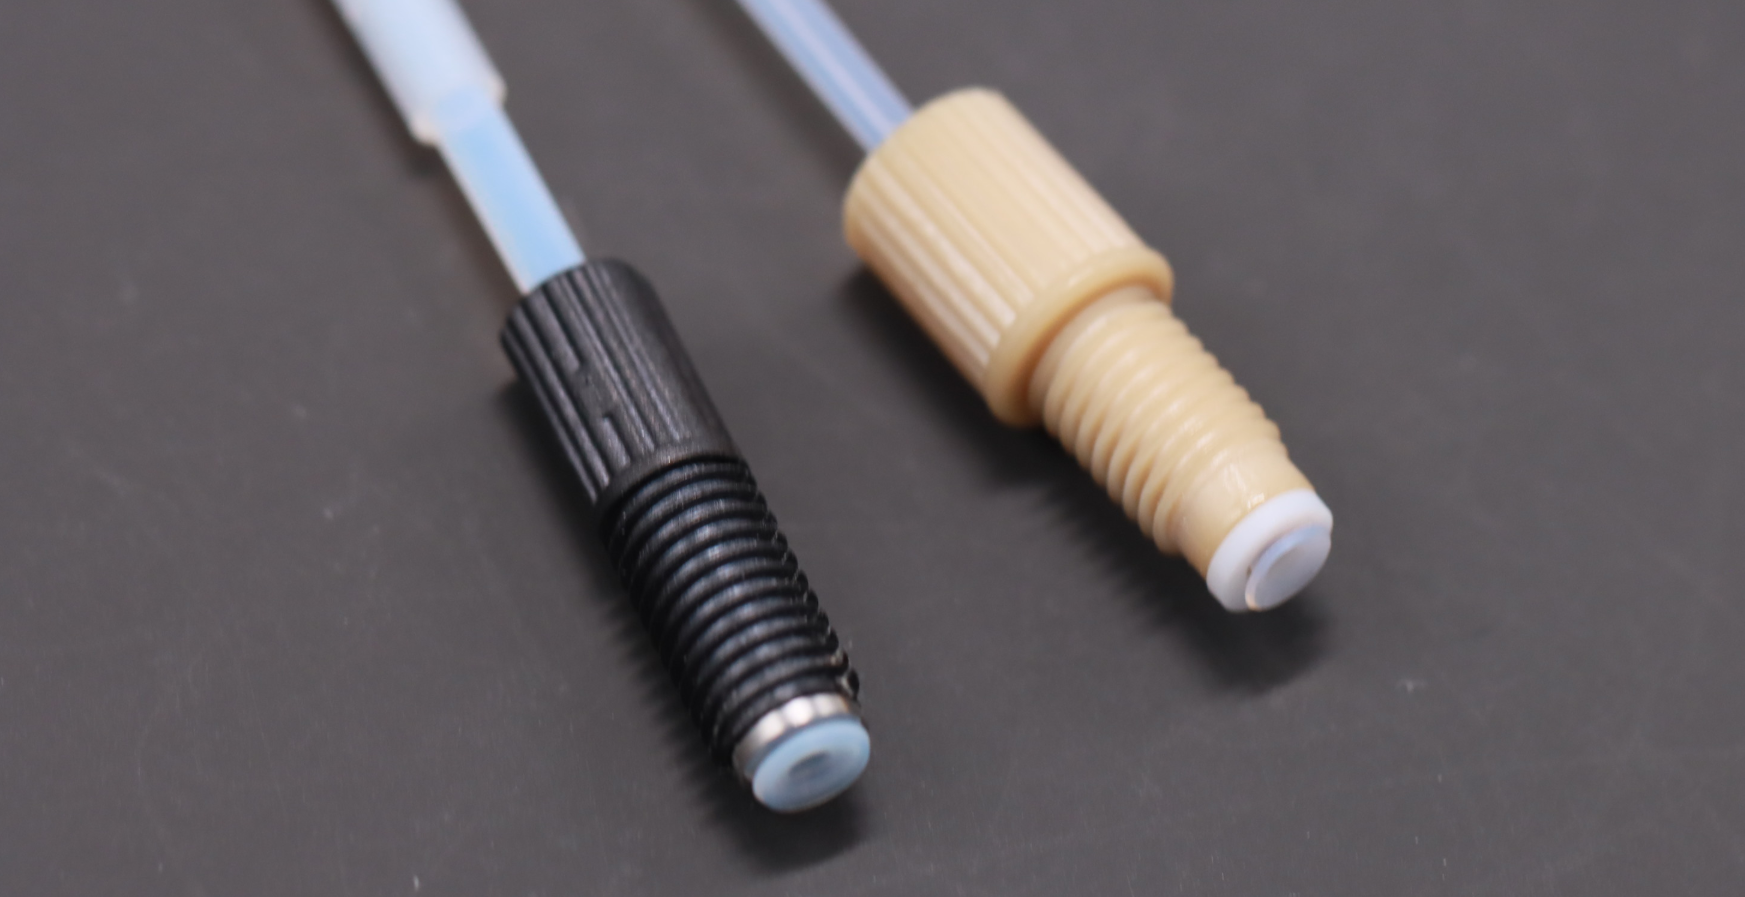
- 피팅 모델, 튜브 외경, 와셔와 포트 도면을 대조해 부품 혼용을 배제합니다.
- 플랜지의 기울어짐, 균열, 변형과 성형·압착에 의한 유로 변화를 검사합니다.
- 와셔 누락, 오조립, 손상 및 포트 밀봉면의 흠집·이물을 확인합니다.
- 지정 방법으로 조립하며 피팅 회전 시 튜브도 비틀리는지 관찰합니다.
- 실제 배관으로 복원하고 길이 부족, 급격한 굽힘, 당김과 측면 하중을 제거한 후 장비 조건에서 재시험합니다.
작업대에서는 정상이나 장착 후 누설된다면 배관 경로와 외부 하중을 우선 확인합니다. 특정 포트에 문제가 집중되면 해당 끝단의 부품 조합과 밀봉면을 먼저 확인합니다. 이렇게 인터페이스, 부품 상태와 배관 영향을 구분할 수 있습니다.
06샘플은 어떤 장착 검증을 거쳐야 하나요?
| 검증 항목 | 확인 내용 |
|---|---|
| 치수와 조립 | 길이 기준, 양 끝 부품, 포트 간격, 공구 접근성과 장착 후 굽힘 |
| 작동 중 밀봉 | 실제 양압·음압, 온도 및 압력 변화에서의 밀봉 |
| 유체와 세척 | 실제 시약·세척액 접촉 후 튜브, 플랜지와 밀봉 상태 변화 |
| 유지보수와 재연결 | 장비 지정 방법·횟수로 분해 후 플랜지, 와셔와 재연결 밀봉 검사 |
| 로트 일관성 | 합의 도면에 따른 재질, 치수, 외관, 식별과 시험 기록 |
시험 압력, 시간, 허용 누설량과 재조립 횟수는 장비 요건과 확인된 구성으로 정해야 합니다. 피팅이나 튜브 단품 사양이 전체 어셈블리의 내압, 수명 또는 재사용 보증이 되는 것은 아닙니다.
07맞춤 제작에 어떤 정보가 필요한가요?
FOREACH에 요구사항을 전달할 때 양 끝을 A와 B로 구분하고 각 피팅, 나사, 와셔와 포트 요건을 나열합니다. 단측·양측 플랜지, 길이, 위치 제한 부품과 라벨은 프로젝트별로 정하며 공급 가능한 조합은 확정 도면과 제품 자료를 따릅니다.
- 유체: 시약·세척액 명칭, 농도, 온도, 접촉 시간과 작동 방식.
- 튜브: FEP 또는 PTFE, 내경 × 외경, 색상, 완성 길이와 측정 기준.
- A/B 끝단: 피팅 시리즈, 재질, 전체 나사 사양, 와셔와 수용 포트 도면.
- 설치: 배관 경로, 포트 간격, 굽힘 공간 및 유지보수·분해 방식.
- 식별: 위치 제한 부품 여부, 라벨 내용, 인쇄 방향과 위치.
- 검수: 치수 공차, 외관, 청정도, 작동 밀봉과 유지보수 조립 검사.
기존 어셈블리 교체 시 원래 사진과 함께 길이 부족, 설치 어려움, 정비 후 누설 또는 로트 차이 등 문제를 설명합니다. 문제를 구조·작동 조건과 연결해야 튜브, 피팅, 와셔 또는 가공·조립 요건 중 무엇을 바꿀지 판단할 수 있습니다.
제품 보기: 경질 튜브 피팅 모델 및 사양
08자주 묻는 질문
누설되면 피팅을 더 세게 조여도 되나요?
포트 적합성, 플랜지 손상, 와셔와 튜브의 당김·비틀림을 먼저 확인합니다. 힘을 더하면 플라스틱이나 나사가 손상될 수 있습니다. 모델별 조립 방법과 토크를 따라야 하며 공통 수치를 적용하면 안 됩니다. 나사 고정제나 PTFE 테이프도 기본적인 누설 해결책으로 가정하지 않습니다.
정적 시험을 통과했는데 장비에서 누설되는 이유는 무엇인가요?
정적 시험은 모든 장착 조건을 포함하지 않습니다. 배관의 당김, 비틀림과 운동 측하중, 온도·압력 변화가 밀봉 상태를 바꿀 수 있습니다. 발생 위치와 시점을 기록하고 길이, 고정과 운동 여유를 확인한 뒤 실제 양압·음압, 온도와 작동 주기로 재시험합니다.
변형된 플랜지를 재사용하거나 현장에서 다시 성형할 수 있나요?
균열, 기울어짐 또는 영구 변형을 추가 조임으로 보완하면 안 됩니다. 교체 또는 재성형은 확정된 재질, 공구, 공정, 완성 길이와 검수 요건을 따라 결정합니다. 재가공 후 유로와 밀봉도 검사해야 하며 모든 구성에 공통 재사용 횟수를 보장할 수 없습니다.
시약이나 세척액 변경 후 재질 적합성을 어떻게 확인하나요?
튜브, 플랜지 및 다른 부품의 실제 접액 재질을 나열합니다. 새 유체의 조성, 농도, 온도, 접촉 시간과 세척 절차를 확인합니다. 본체 재질이나 색상은 전체 접액 재질을 나타내지 않으며 일반적인 내약품성 표시만으로는 부족합니다. 정확한 재질·유체 조합으로 평가하고 필요하면 목표 조건에서 샘플을 검증합니다.
급한 굽힘은 왜 유량과 밀봉 모두에 영향을 주나요?
굽힘이나 눌림은 유로를 좁힐 수 있고 길이 부족, 비틀림과 측하중은 플랜지 압착력을 바꿀 수 있습니다. 유로 저항과 연결부 하중을 각각 확인합니다. 실제 재질과 치수에 맞춰 굽힘 공간, 고정 및 운동 여유를 정하고 모든 튜브에 같은 굽힘 반경 배수를 적용하지 않습니다.
네 시리즈에 같은 압력·온도·체결 토크 한계를 적용해도 되나요?
같은 나사나 비슷한 외형만으로 공통 한계를 정할 수 없습니다. 본체 재질, 튜브와 벽 두께, 와셔, 성형 공정, 포트 및 작동 조건이 모두 영향을 줍니다. 치수 표는 설치 형상 확인용이며 허용 압력·온도·토크·정비 횟수는 정확한 조합과 검증 조건에 따라 확인해야 합니다.